


Корзина пуста
Содержание
Перед нанесением герметика на фланец редуктора или крышку подшипникового узла на сопрягаемой плоскости часто остаются масляная плёнка и следы консервации. Эта плёнка ухудшает адгезию и повышает риск микроподсоса, течи и повторной разборки узла. Рабочий подход строят на контролируемых параметрах: тип загрязнения, температура детали, концентрация раствора и время контакта. Дополнительно контролируют качество промывочной воды и паузу между подготовкой поверхности и герметизацией. На этом этапе технологи часто предусматривают отдельный обезжириватель для резьбовых соединений перед герметизацией как часть общего процесса сборки.
Какие загрязнения критичны для герметика
Для машиностроительных соединений основной риск создают минеральные масла, остатки СОЖ, противокоррозионные составы и продукты износа, которые размазываются по плоскости при разборке. На фланцах и крышках к ним добавляются тонкие слои окислов, а на резьбе и в зоне разъёма часто остаются анаэробные фиксаторы, пасты и пылеабразив. В таких условиях герметик ложится на разделительный слой, а не на металл, поэтому возможны каналы утечки по микронеровностям.
Технологическое решение начинается с разделения загрязнений на водорастворимые и органорастворимые. Для масел и эмульсий чаще применяют щелочные водные составы в области умеренной щёлочности, а для липких органических следов используют отдельную стадию локального удаления. На практике это означает два разных режима нанесения и две разные точки контроля. После водного обезжиривания оценивают равномерность смачивания и отсутствие радужной плёнки как признаки, которые могут указывать на остаточные загрязнения, а после локального удаления клеевых остатков проверяют отсутствие липкости и переноса на салфетку.
Щелочное средство фланцевые соединения масло
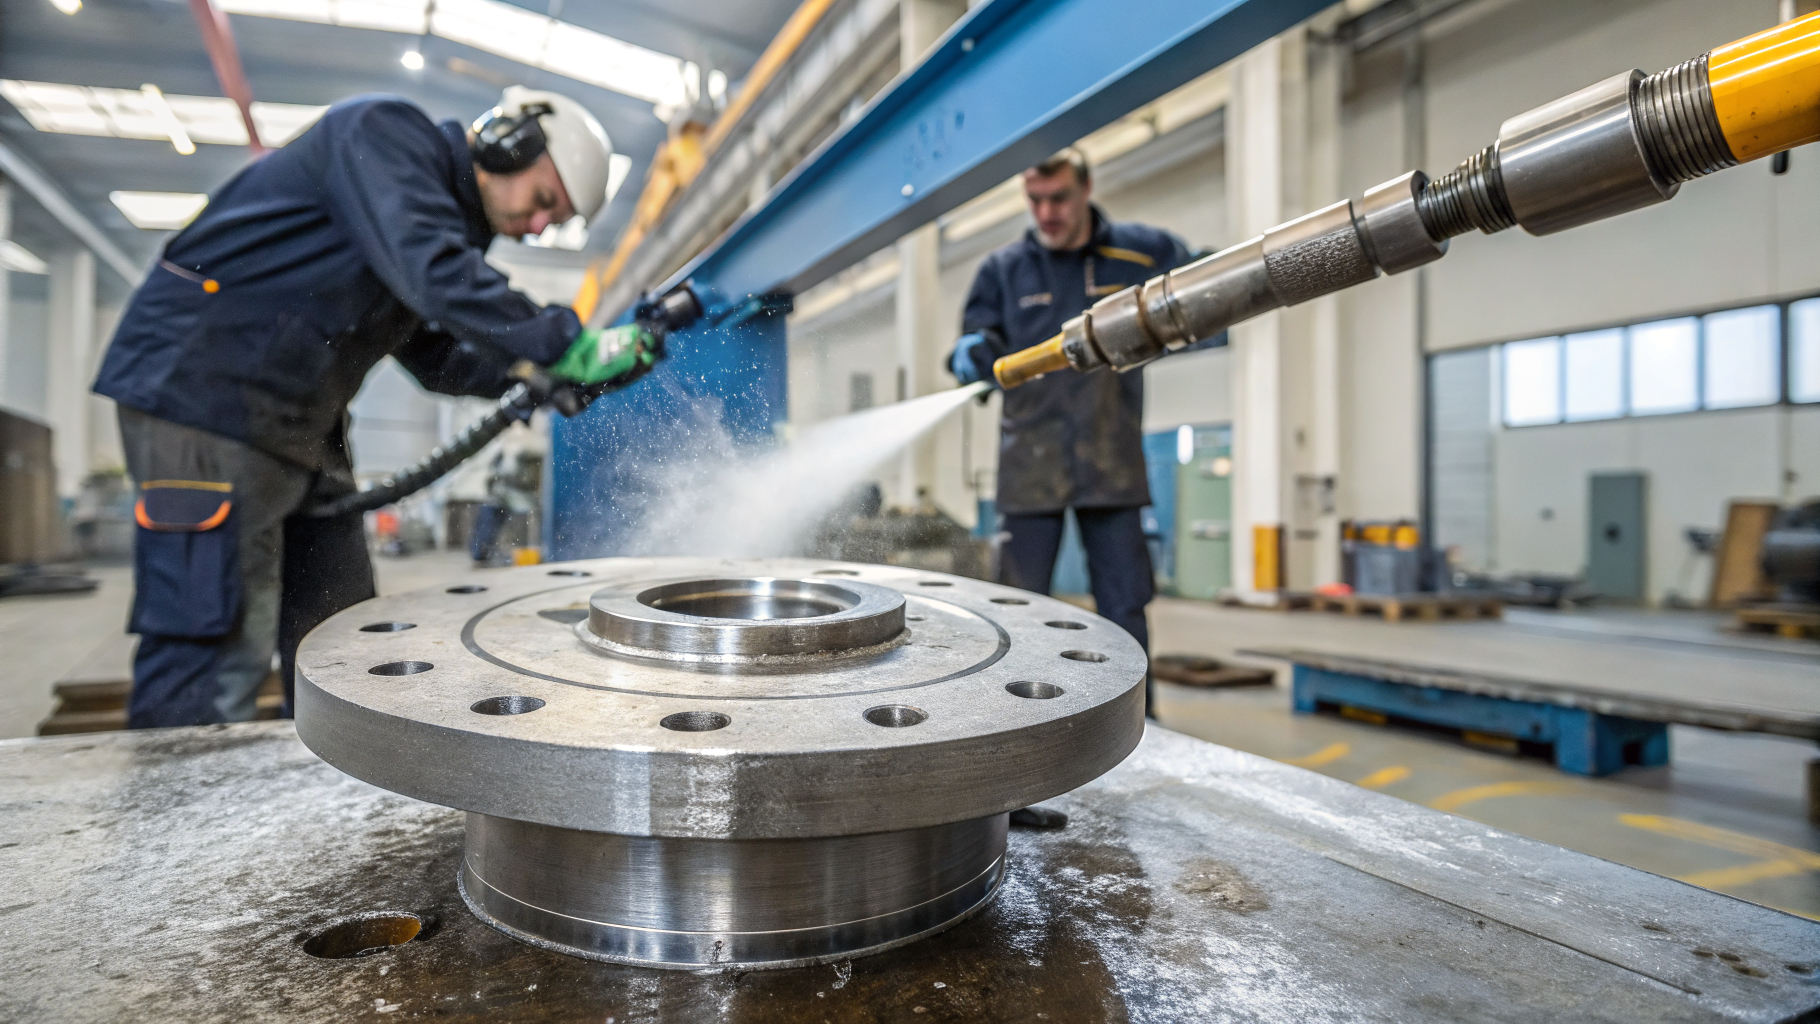
Фланцевые плоскости редукторов, насосных корпусов и крышек редукторных камер часто загрязнены смесью трансмиссионного масла и механической пыли. В таких случаях хорошо работает водная щёлочная мойка с заданной концентрацией и температурой, потому что она переводит масло в дисперсное состояние и помогает удалить его с поверхности. Для подбора режима используют ориентиры: концентрации порядка 1-5% по продукту и температуру раствора 35-60 °C. Время контакта задают от нескольких минут до 15-20 минут - в зависимости от толщины плёнки и шероховатости. Если мойка идёт в ванне или на ручном посту, важно механическое воздействие. Щётка по плоскости или мягкий абразивный пад обычно дают более стабильный результат, чем одно замачивание.
Когда нужен универсальный состав для мойки деталей и узлов в щелочной области pH, в том числе перед нанесением герметика на металл, применяют продукты вроде Проклин Юнитех. В техпроцессе он удобен как концентрат для водных растворов и подходит для регулярной подготовки поверхностей при сборке, если режимы подтверждены контрольной промывкой и осмотром.
Режимы нанесения и промывка без следов
При подготовке сопрягаемых поверхностей важен не только выбор химии, но и последовательность операций. После щелочной стадии поверхность промывают водой до удаления остатков раствора, затем сушат до отсутствия видимой влаги в микроканавках. Если вода жёсткая, на плоскости могут появляться высолы, которые также мешают герметику. Поэтому для финального ополаскивания часто переходят на деминерализованную или умягчённую воду. По режимам обычно держат воду для ополаскивания в зоне 20-40 °C и задают расход, достаточный для смыва диспергированного масла, а не для его размазывания по кромке разъёма.
Важный управляемый параметр связан с логистикой. Герметизацию планируют с минимальной паузой после обезжиривания, чтобы на плоскость не успела осесть пыль и снизился риск вторичного появления масляной плёнки из пор и микротрещин. Если пауза неизбежна, деталь хранят в закрытой таре или под чистым укрытием, а перед нанесением герметика выполняют короткую протирку безворсовым материалом. Контроль технолог ведёт сочетанием визуального осмотра под направленным светом и теста смачивания водой на отдельном участке, без попыток по внешнему виду однозначно определить природу загрязнения.
Практические ситуации и корректировки процесса
Если дефект по течи после сборки стабильно повторяется, часто выясняется, что на плоскости остаются следы тяжёлого масла. Корректировку режима обычно начинают с повышения температуры раствора в допустимой зоне и увеличения времени контакта, затем добавляют механическое воздействие по кромке и в зонах каналов. Когда плёнка сохраняется после ополаскивания, технолог проверяет качество воды и эффективность промывки, затем корректирует режим ополаскивания, чтобы снизить риск вторичного осаждения эмульгированного масла. Если участок большой и ручной труд даёт разброс, применяют циркуляционную мойку с постоянной подачей раствора - так проще удерживать температуру и время воздействия.
Ещё одна распространённая ситуация связана с алюминиевыми крышками или корпусными деталями, где нужна щёлочь в более мягком режиме, чтобы избежать потемнения и локального травления. В таком случае режим держат в нижней части диапазона по концентрации и температуре, а время контакта сокращают до минимально достаточного, после чего усиливают промывку. Для процессов, где нужно обезжиривание узлов из разных металлов одним составом при умеренной щёлочности, подходит Проклин Юнитех Ал. Окончательное решение принимают после пробной обработки на реальных образцах и контроля поверхности перед герметизацией.
Отдельно встречаются загрязнения не маслом, а липкими остатками лент, маркировок и транспортных этикеток, которые попадают на плоскость разъёма при хранении или комплектации. Водная щёлочь такие следы снимает не всегда, поэтому вводят локальную операцию точечного удаления с последующим водным смывом, чтобы снизить риск оставить органический растворитель в зоне герметика. Для снятия следов скотча и этикеток применяют Проклин Антистикер. После этого поверхность дополнительно промывают и сушат до чистого сухого состояния, а контроль ведут по отсутствию переноса липкого слоя на безворсовую салфетку.
Контроль чистоты перед нанесением герметика
В производстве важна воспроизводимость, поэтому контроль стараются сделать быстрым и привязанным к критичным рискам. Для плоских разъёмов применяют визуальный контроль под направленным светом на наличие радужной плёнки, потёков и высолов, а также проверку равномерности смачивания водой на небольшом участке как индикатор, который может указывать на остаточную гидрофобную плёнку. Для ответственных узлов добавляют смывы с поверхности и оценку остаточного загрязнения по внутренним методикам предприятия, чтобы отделить проблему моющего режима от проблемы хранения и транспортировки деталей.
На экономику процесса сильнее всего влияют повторные циклы мойки, перерасход воды на промывку и простои сборки из-за ожидания сушки. Когда режим настроен по температуре, концентрации и времени контакта, а логистика между операциями стабильна, уменьшается число разборок и повторных герметизаций, снижается нагрузка на персонал и сокращается износ резьбы и посадочных поверхностей.
