


Корзина пуста
Содержание
На конвейерных линиях в машиностроении загрязнения быстро переходят с роликов и направляющих на тару, оснастку и детали. Ошибка в выборе режима приводит к уносу масла в последующие операции, росту брака по адгезии покрытий и внеплановым простоям из-за заеданий и налёта. Работу выстраивают по логике: снять крупные загрязнения, разрушить масляно-эмульсионную плёнку, обеспечить полный смыв и проконтролировать остаток. Параметры подбирают на пробном участке и фиксируют в технологической карте с допусками по концентрации, температуре и времени.
Моющие средства для машиностроения применяют для удаления СОЖ, консервационных масел, графитовой пыли и смесей стружки с абразивом на лентах, роликах, ограждениях, поддонах и узлах подачи.
Загрязнения и материалы линии
Конвейер редко загрязняется составом одного типа. В цехах чаще встречается смесь минеральных масел, эмульсий СОЖ, противозадирных паст, пыли от шлифования и мелкой стружки. Такой слой удерживается за счёт поверхностно-активных компонентов эмульсии и механического уплотнения в стыках ленты, на буртах роликов и в зоне натяжных станций. Поэтому режим обычно строят с упором на диспергирование и эмульгирование, а не только на гидродинамику струи.
Материалы линии задают ограничения по химии и температуре: углеродистая и нержавеющая сталь, оцинковка, алюминиевые кожухи, полимерные ленты, резинотканевые вставки, уплотнения и клеевые соединения. При наличии алюминия и цинка стараются избегать избыточно агрессивной щёлочи и длительной выдержки. Для полимеров контролируют температуру и способ нанесения, чтобы не получить набухание, помутнение и потерю эластичности.
Мойка конвейеров в потоке
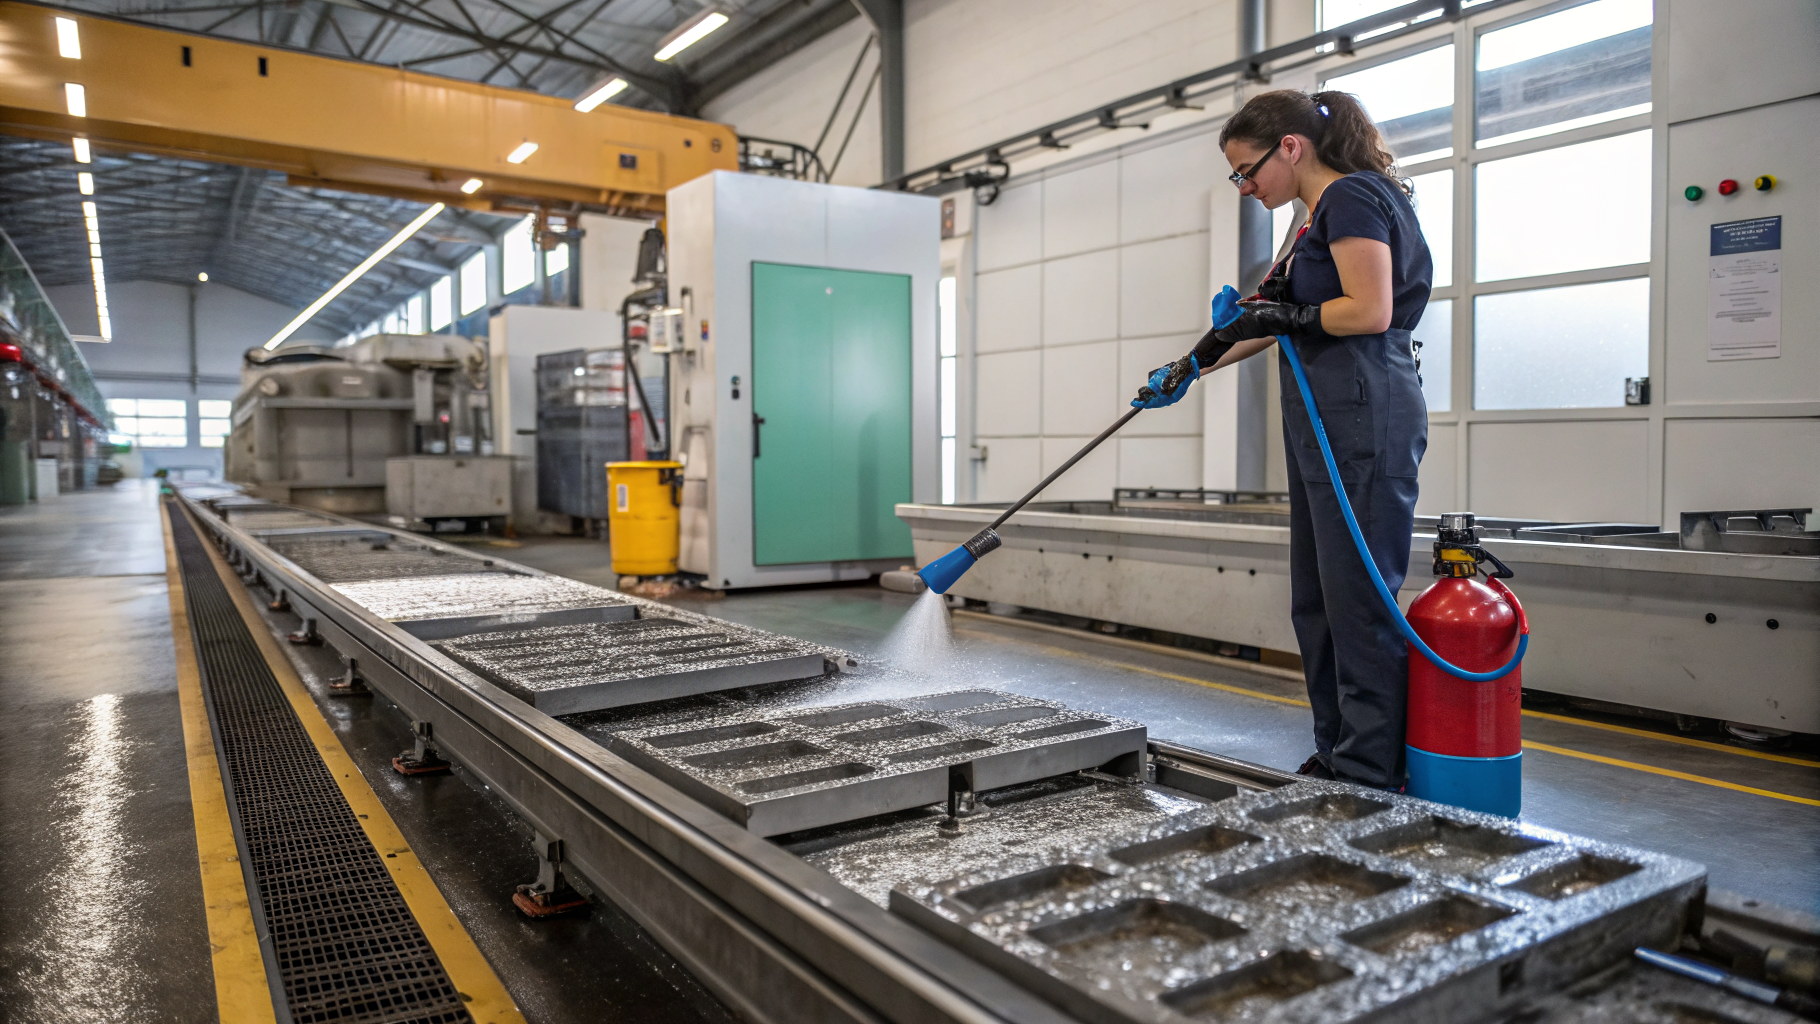
Промышленная мойка на действующей линии опирается на управляемые параметры: концентрацию рабочего раствора в диапазоне примерно 0,5-3%, температуру 20-60 °C и время контакта 5-20 минут. При ручном нанесении и пенной обработке выдержка обычно дольше. При струйной мойке под средним или высоким давлением контакт короче, зато критичны угол атаки и расстояние до поверхности. Для стабильного результата технолог фиксирует жёсткость воды, так как она влияет на расход ПАВ и скорость смыва плёнки.
Режим обычно работает стабильнее, если его разделить на этапы: сначала смыв абразива и стружки водой, затем нанесение раствора, затем активное механическое воздействие щёткой или струёй по направлению движения ленты, после чего - финальное ополаскивание до уменьшения скольжения и разводов. Для наружной пенной мойки экранов, ограждений и открытых участков с масляной пылью подходят слабощелочные составы с устойчивой пеной, например Проклин Нейтрафом. Его используют, когда важны хорошая смываемость и совместимость с распространёнными металлами и щелочестойкими пластиками при температуре порядка 20-60 °C.
| Контрольный пункт | Метод | Ориентир | Корректировка |
|---|---|---|---|
| Плёнка на ленте | Смыв салфеткой | Слабый след | Усилить ополаскивание |
| Стыки и ролики | Визуальный осмотр | Без налёта | Добавить выдержку |
| Раствор в ванне | Контроль pH | Щелочная зона | Скорректировать дозирование |
Частые сбои и корректировка режима
Налипание эмульсии СОЖ в зоне роликов и натяжителей часто сохраняется после струйной обработки, если раствор слишком холодный и не успевает разрушить плёнку. В таких условиях повышают температуру в пределах, допустимых для ленты и уплотнений, и дают короткую выдержку. Струю переводят в режим более высокого давления и прицельно обрабатывают торцы роликов. Контроль выполняют по смыву салфеткой и по отсутствию выраженного масляного скольжения на сухой поверхности.
Серо-чёрный налёт от шлифовальной пыли и графита может оставаться даже при корректно подобранной щёлочи, если на этапе предсмыва стружка не удалена и работает как абразивная пробка в микрорельефе. В этом случае помогает изменение порядка: сначала водный смыв с уводом твёрдой фазы в лотки и фильтры, затем короткая пенная обработка, затем повторный смыв. Для участков, где конвейер обслуживает транспорт и рядом появляется дорожная грязь с масляной составляющей, подходят высокопенные щелочные составы для бесконтактной мойки, например Проклин Актифом А, с выдержкой порядка 1-2 минут и последующим смывом водой под давлением. При наличии алюминия и оцинковки без защитного слоя режим ограничивают и подтверждают пробой на малозаметном участке.
Белёсые потёки и липкая поверхность после запуска линии возникают, когда ополаскивание не учитывает геометрию, и раствор задерживается в карманах, на бортах и под ограждениями. В этом случае корректируют не химию, а механику: добавляют промывочные форсунки в проблемных зонах, меняют направление струи и увеличивают объём чистой воды на финальном этапе. Дополнительно проверяют жёсткость воды, так как солевые остатки усиливают разводы и повышают расход моющего средства.
Ускоренная коррозия на мягкой стали после регулярных циклов обычно связана с сочетанием высокой щёлочности, длительной выдержки и недостаточного смыва из резьбовых и стыковых соединений. Режим корректируют снижением концентрации до минимально работоспособной, сокращением времени контакта и обязательной промывкой узлов со сложной геометрией. Если на линии есть алюминиевые направляющие, а загрязнение органическое и масляное, применяют щёлочные средства с антикоррозионными добавками и контролируемой совместимостью с алюминием, например Проклин Алкасип Ал, особенно в циркуляционных контурах мойки кожухов и внутренних полостей с температурой ориентировочно 60-80 °C и выдержкой 5-20 минут.
| Признак на линии | Вероятная причина | Действие технолога |
|---|---|---|
| Масляная плёнка | Низкая температура | Поднять до 40-60 °C |
| Налёт в стыках | Нет предсмыва | Добавить водный смыв |
| Разводы после сушки | Жёсткая вода | Усилить ополаскивание |
| Пятна коррозии | Длительная выдержка | Сократить контакт |
Санитарная обработка в машиностроении
Санитарная обработка конвейерных линий в машиностроении сводится к удалению технологических загрязнений и безопасному смыву остатков раствора, а не к дезинфекции конвейеров как пищевого оборудования.
Экономика процесса складывается из повторных циклов, простоев на разборку экранов, перерасхода воды, а также износа форсунок и щёток из-за работы по абразиву. Когда режим привязан к типу загрязнения и подтверждён контролем смывов и pH, линия возвращается в работу после полного удаления остатков и высыхания, а вмешательства персонала требуются реже.
