


Корзина пуста
Содержание
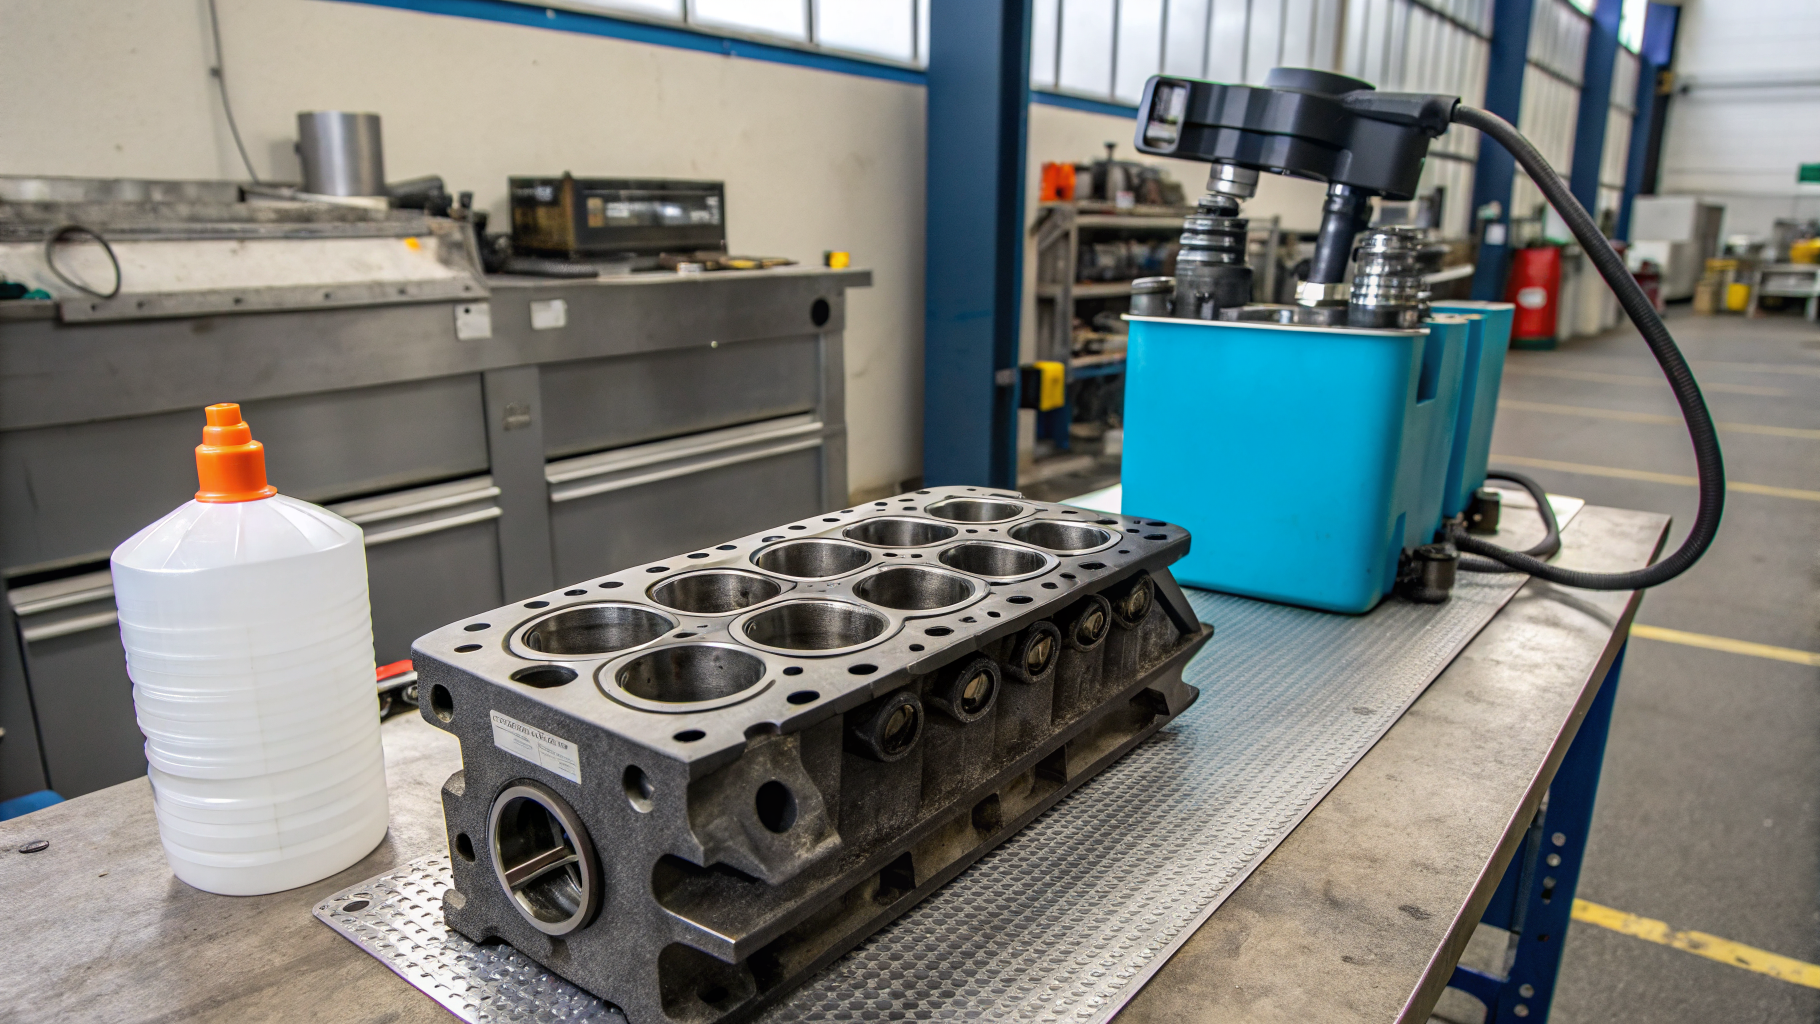
Перед дефектацией блока цилиндров, головки и крышек часто требуется промывка деталей двигателя. Следы масла и нагара маскируют трещины, риски и каверны, а остатки моющих компонентов могут оставлять ложные следы на поверхности. Обычно процесс делят на отдельные стадии: удаление грубых отложений, основная мойка и управляемое ополаскивание. Режим подбирают по типу загрязнения, материалу и геометрии каналов.
Какая чистота нужна для дефектации
Контроль после разборки двигателя обычно включает визуальный осмотр, измерения, а также капиллярные или магнитопорошковые методики. Для этих операций важны два признака: отсутствие сплошной плёнки на поверхности и предсказуемая смачиваемость, чтобы проявитель или суспензия работали стабильно. При этом задача мойки не сводится к блеску. Тонкий слой консервационного масла или эмульсии после мехобработки способен закрыть микротрещину, а на резьбах и посадочных местах оставить загрязнение, которое позже попадает в измерительные зоны.
Параметры, которые технолог фиксирует в карте процесса, обычно включают температуру рабочего раствора или детали, концентрацию, время контакта и качество воды для ополаскивания. Для водных щелочных составов ориентируются на 40-70 °C, концентрации порядка 1-5% и выдержку 3-15 минут. Затем результат проверяют визуально и по смывам с контрольных зон. Для растворных продуктов температура чаще находится в диапазоне 10-40 °C, а время контакта делают коротким и контролируемым, чтобы не повышать риск переноса растворённого жира по поверхности.
Сильные масла и нагар на чугунных деталях
При стойких эксплуатационных загрязнениях на картере, крышках, корпусах насосов и крепеже основной риск связан с тем, что масляная плёнка не диспергируется и после сушки остаётся пятнами. В таких случаях технолог обычно усиливает химию и механику одновременно: повышает температуру раствора до верхней части диапазона, добавляет циркуляцию и увеличивает время до границы, после которой возрастает риск переотложения. В качестве щелочного средства для промывки деталей двигателя в механизированных линиях применяют низкопенные сильнощелочные составы, например Проклин Солвент. Он работает в сильнощелочной области и подходит для удаления органических и масложировых загрязнений на металлических поверхностях при автоматизированной мойке.
Если деталь поступает с перегретыми отложениями, характерными для зоны выпускного тракта, промывка масляных отложений двигателя становится двухступенчатой: сначала выполняют предварительное размягчение при умеренной температуре, затем основную обработку при более высокой, чтобы повысить удаляемость продуктов термоокисления масла. Контроль выполняют на стандартизованных местах: прилегающих плоскостях, торцах, участках вокруг заглушек масляных галерей. Если после ополаскивания остаются радужные разводы, корректируют не только концентрацию, но и стадию ополаскивания, так как слабое смывание может возвращать ПАВ и остаточные загрязнения на металл.
Струйная мойка деталей двигателя
Струйный процесс обеспечивает повторяемость, но резко повышает требования к гидродинамике. Для сложной геометрии важны ориентация в корзине, шаг поворота и фильтрация ванны. Иначе оторванные частицы снова оседают на плоскостях и в резьбах. На практике контролируют три группы параметров: температуру раствора, давление и расход струи в зоне изделия, а также время цикла с учётом времени стекания. Давление обычно выбирают в средней или высокой зоне, но без размыва мягких покрытий и без срыва заглушек. Расход стабилизируют за счёт состояния форсунок и сетчатых фильтров.
Если после струйной обработки остаются локальные полосы, технолог начинает с проверки факела и перекрытия струй, затем оценивает загрязнённость ванны по взвеси и запаху. При повышенной нагрузке по маслам полезно вводить промежуточный слив и подпитку, чтобы поддерживать моющую способность и не повышать долю эмульгированных углеводородов. Экономический эффект здесь связан не с формальными процентами, а с уменьшением повторных циклов, снижением простоя поста дефектации и меньшим износом насосов за счёт стабильной фильтрации.
- Маркировать контрольные зоны
- Проверить ориентацию в корзине
- Оценить чистоту ванны
- Настроить ополаскивание водой
- Зафиксировать время стекания
Алюминий и комбинированные материалы
В моторостроении встречаются алюминиевые крышки, корпуса термостатов, элементы впуска, а также детали с запрессованными втулками и уплотнениями. Для них нежелательны режимы с чрезмерно высокой щелочностью и перегревом, так как возможно потемнение поверхности и рост шероховатости на чувствительных сплавах. В качестве моющего средства для алюминиевых деталей используют составы с умеренной щелочностью и комплексообразователями, а температуру держат ближе к середине диапазона, например 40-60 °C, сохраняя достаточную механику струи или циркуляции. Для таких узлов применяют Проклин Юнитех Ал, который рассчитан на щелочную очистку деталей и узлов в промышленности при корректно подобранных режимах.
Если на алюминии после сушки видна неравномерная матовость, обычно проверяют две причины: остатки солей жёсткости воды и остатки моющего раствора в карманах. Решение чаще всего связано с настройкой ополаскивания: увеличивают объём проточной воды или вводят финальное ополаскивание деминерализованной водой, а также добавляют паузу на стекание. Дополнительно снижают концентрацию и компенсируют результат временем и механикой. После этого чистоту подтверждают смывами с поверхности и контролем смачиваемости.
Внутренние каналы и остатки эмульсий
Сложнее всего стабильно удалить смесь моторного масла, СОЖ и мелкой стружки из масляных галерей и полостей блока. Обезжиривание внутренних каналов блока опирается на сочетание температуры, времени и принудительной прокачки, а не на увеличение концентрации до предела. Если циркуляция слабая, химия отрабатывает только входные зоны и оставляет плёнку дальше по тракту, поэтому технолог корректирует оснастку: вводит штуцеры, заглушает лишние выходы, настраивает реверс потока. Для универсальной водной мойки с обезжириванием в ваннах и на моечных установках подходят продукты вроде Проклин Юнитех. Состав применяют как концентрат, а режим выстраивают вокруг стабильной циркуляции и контролируемого вспенивания.
Практические отклонения в каналах встречаются часто. Если после сушки остаётся масляная плёнка, увеличивают время прокачки и температуру на 5-10 °C в пределах допустимого для материала, затем усиливают ополаскивание, чтобы вынести диспергированные загрязнения. Если после промывки появляется серый налёт, проверяют качество воды и загрязнённость ванны, после чего вводят обновление раствора и более тонкую фильтрацию. Если грязь переносится на уже отмытые поверхности, разделяют потоки чистых и грязных деталей в логистике участка. Иначе повторная контаминация снижает производительность дефектации и увеличивает расход воды на передел.
| Признак на детали | Вероятная причина | Корректировка режима | Контроль |
|---|---|---|---|
| Радужные разводы | Слабое ополаскивание | Усилить ополаскивание | Смыв, смачиваемость |
| Жир в каналах | Нет прокачки | Реверс потока | Смыв из галерей |
Если нужно сопоставить материал детали, тип загрязнения и доступный на участке способ мойки, технологам удобнее заранее согласовать пробный режим и критерии контроля. Для уточнения совместимости с алюминием, чугунами, уплотнениями и для привязки к вашей моечной установке достаточно описать геометрию узла и текущую воду на ополаскивании. После этого можно согласовать корректировки карты процесса, для этого напишите нам.
