


Корзина пуста
Содержание
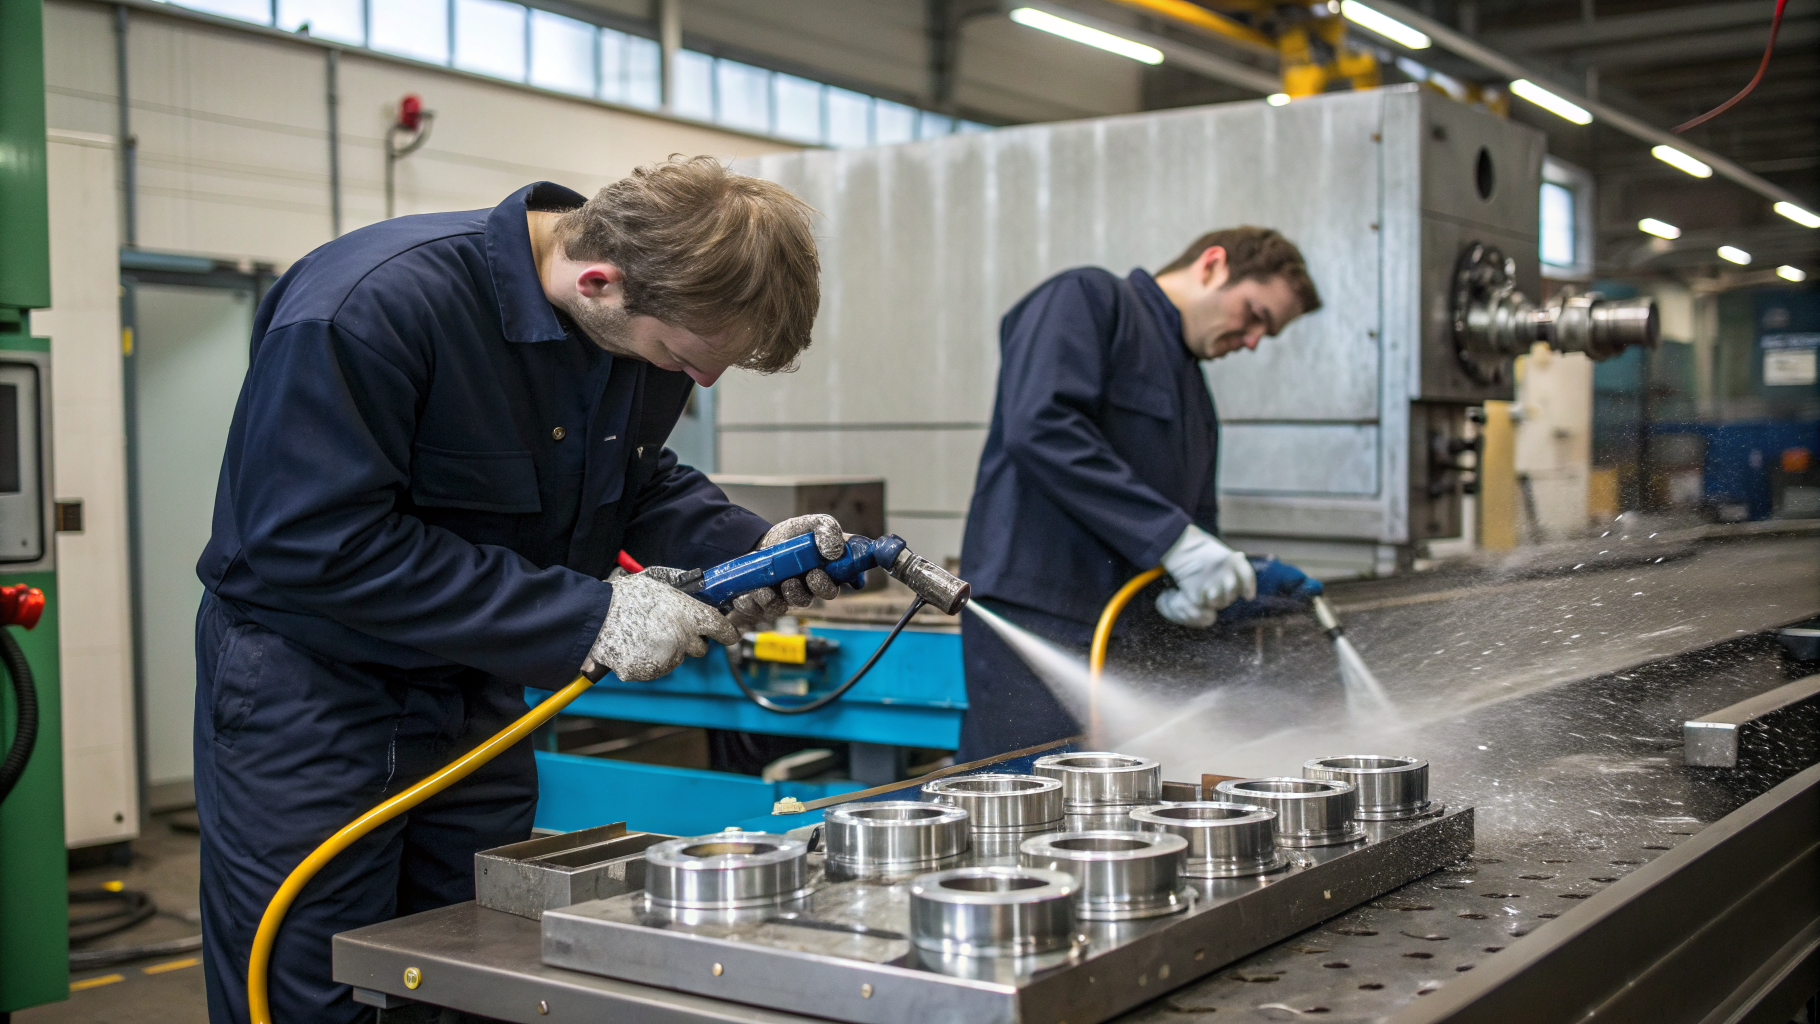
После точения, фрезерования и шлифования на детали остаются масло, эмульсия и мелкая стружка. Ошибки на стадии промывки приводят к проблемам при сборке, нестабильной адгезии покрытий и риску коррозии при хранении. Рабочий подход выстраивают от назначения узла и типа загрязнений, а затем подбирают последовательность этапов и методы контроля. Для технологической отработки режимов на серийных партиях применяют специализированные моющие составы из ассортимента каталога средств Pro.Clean, чтобы управлять обезжириванием и выносом шлама без срывов по материалам.
Чистота поверхности как технологический критерий
В машиностроении чистоту поверхности после механической обработки понимают как отсутствие функционально опасных остатков: плёнки СОЖ, консервационных масел, абразивной пыли, продуктов износа инструмента и частиц шлама в каналах и резьбах. Критерий задают не визуальным блеском, а требованиями последующей операции: герметизации, прессовой посадки, нанесения ЛКП, пайки, нанесения клея или временной консервации. Технологу удобно привязывать требования к двум зонам контроля: водной плёнке на плоскостях и смывам на труднодоступных участках, где важны капиллярные зазоры и внутренняя геометрия.
Чтобы режим был воспроизводимым, фиксируют управляемые параметры и не объединяют их в одну настройку. Для цеховой карты процесса обычно достаточно таких ориентиров:
- Концентрация 0,5-3%
- Температура 40-80 °C
- Время 2-20 минут
- Жесткость воды низкая-высокая
- Интенсивность струи средняя-высокая
Последовательность этапов и логика промывки
Стабильную промывку деталей обеспечивают за счёт разделения функций: снятия грубых загрязнений, химического обезжиривания, выноса солей и остатков моющего средства, затем сушки. Когда на поверхности много СОЖ и паст, первый этап делают водным, но с подогревом, чтобы снизить вязкость плёнки и не перегружать основной моющий бак. При преобладании масложировых загрязнений режим чаще строят вокруг щелочной зоны pH, а при чувствительных материалах и наличии алюминиевых сплавов уделяют внимание ингибированию и контролю времени контакта.
Практическая корректировка для стандартных производственных ситуаций помогает сократить повторные циклы и простои. При устойчивой радужной плёнке после мойки корректируют не только концентрацию, но и механику: увеличивают время стекания перед ополаскиванием, добавляют циркуляцию или направленную струю на зоны затенения, затем проверяют качество воды на ополаскивании. Если в автомате поддерживают низкое пенообразование и требуется работа по стали с эксплуатационными маслами, применяют сильнощелочные беспенные составы, например Проклин Алкатех А. Он подходит для механизированной очистки и помогает удалять органические загрязнения без избыточного пенообразования. Эффективность подтверждают смывами с контрольных площадок и проверкой фильтров на наличие шлама.
Дефекты после мойки и настройка режима
Срыв качества часто проявляется как отдельный дефект, но причина обычно связана с несоответствием этапа типу загрязнения или с нестабильными параметрами воды и сушки. Корректировку выполняют по измеряемым признакам: проводимости воды на ополаскивании, состоянию фильтра и отстойника, температуре детали перед сушкой, а также времени между промывкой и упаковкой. Для деталей с абразивной пылью после шлифования полезна комбинация фильтрации и обновления ванны, потому что тонкий шлам быстро снижает моющую способность и попадает в микроуглубления.
| Дефект | Вероятная причина | Корректировка | Контроль |
|---|---|---|---|
| Жирная пленка | Низкая температура | Подогрев до 50-70 °C | Тест водной пленки |
| Белесый налет | Соли в воде | Двухступ. ополаскивание | Проводимость воды |
| Ржавые точки | Задержка перед сушкой | Сократить логистику | Осмотр и смывы |
Материалы, сушка и контроль загрязнений
При переходе на новые сплавы и сочетания материалов технолог избегает универсальных режимов. Для алюминия, стали и смешанных сборочных единиц полезны щелочные составы с антикоррозионными добавками и возможностью работы в широком диапазоне жёсткости воды. Когда нужно отмыть органические загрязнения на алюминиевых поверхностях и снизить риск изменения геометрии мягкого металла, в процесс включают растворы вроде Проклин Алкасип Ал, а затем ведут промывку водой до удаления остатков, контролируя pH на сливе с детали. В узлах, где есть лакокрасочные покрытия на корпусах или окрашенные поверхности рядом с зоной мехобработки, режим согласуют по совместимости с ЛКП и ограничивают температуру, чтобы снизить риск матирования и подъёма кромок. Для таких водостойких покрытий в смежных задачах очистки наружных поверхностей применяют Проклин Актифом А, при этом алюминий и оцинкованную сталь без хромового слоя предварительно проверяют пробной обработкой.
Сушка влияет на повторное загрязнение не меньше, чем моющий этап. Деталь стараются подавать на сушку тёплой, обычно в диапазоне 40-70 °C по металлу: тогда вода уходит быстрее и снижается риск водных пятен. При протяжённой внутренней геометрии добавляют продувку воздухом и выдержку на стекание. Иначе остаточная влага собирает соли и образует налёт, который затем могут ошибочно принимать за недостаточное обезжиривание. Контроль загрязнений закрепляют в карте процесса: визуальная оценка допустима как первичный сигнал, а решения подтверждают смывами, анализом фильтров, контролем проводимости и стабильности температуры ванн.
Если нужно согласовать требования к чистоте с последующей операцией и подобрать режим под ваш парк моечного оборудования, напишите нам и укажите материал, тип загрязнений и этапы промывки. Чтобы расширить технологическую схему под разные детали, удобно сверяться с каталогом средств Pro.Clean и подбирать составы под конкретные условия воды, температуры и механики процесса.
