


Корзина пуста
Содержание
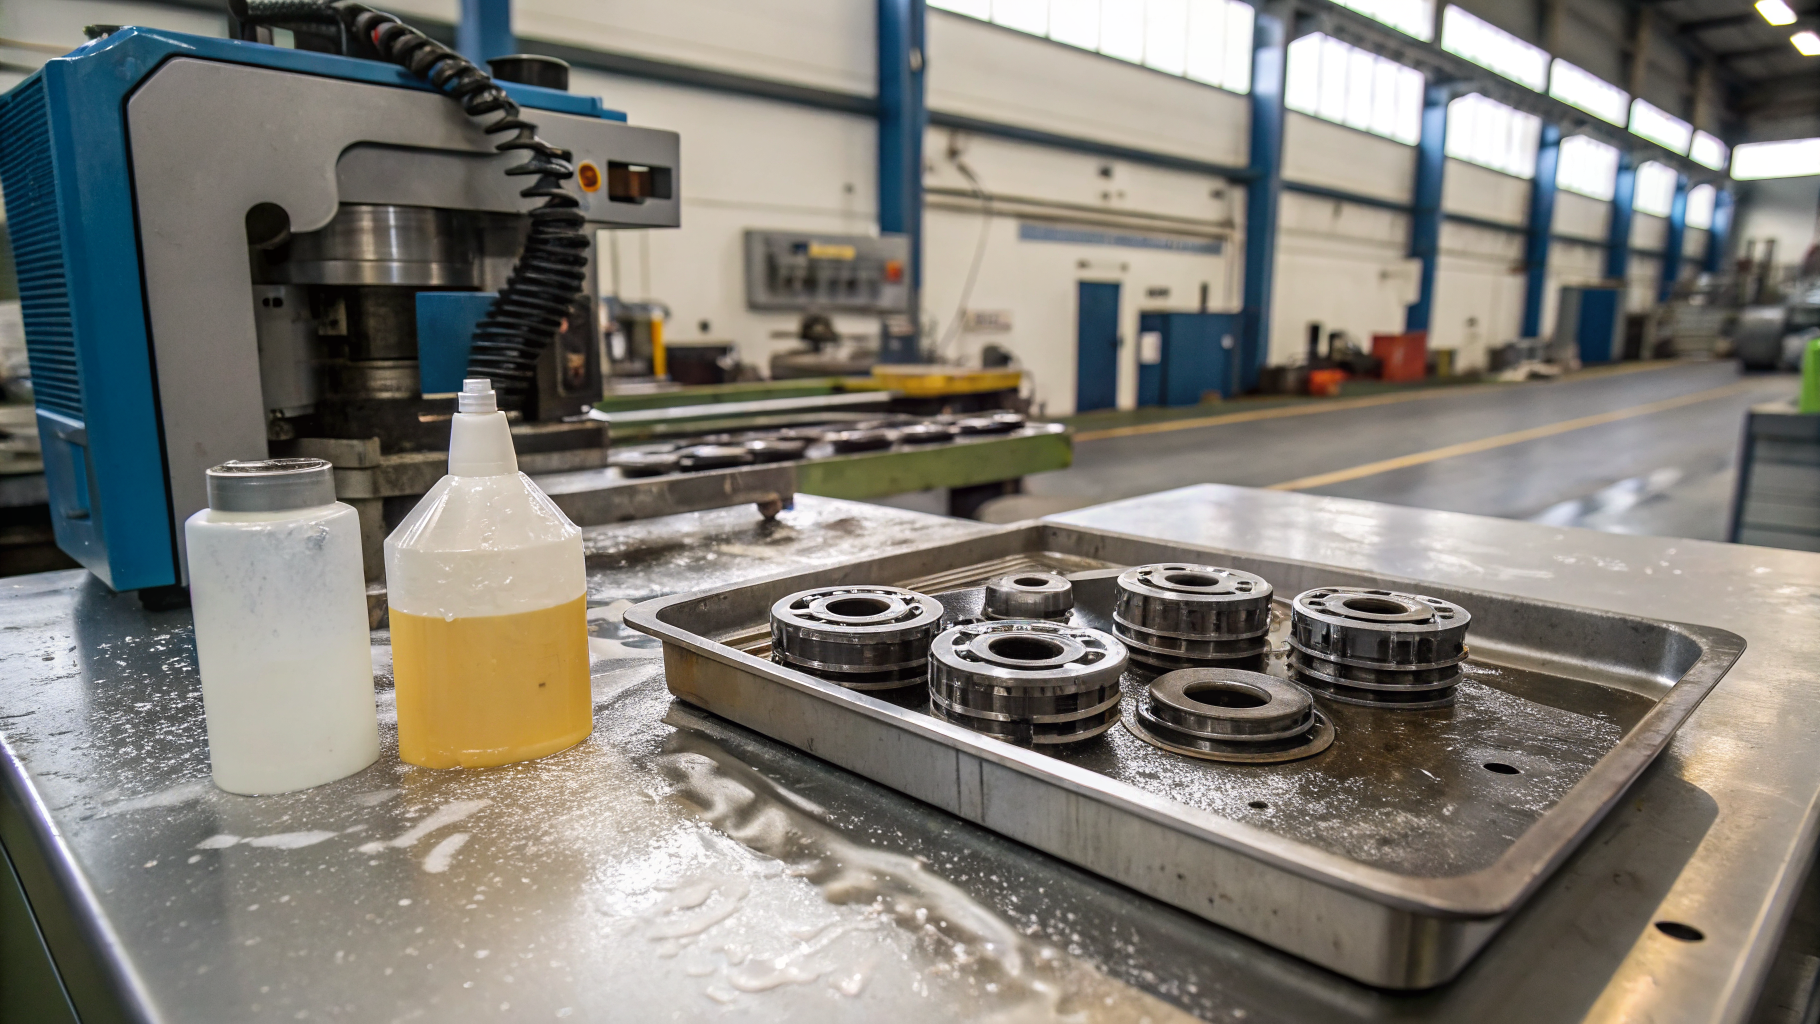
После разборки двигателя детали поступают в моечную машину с нагаром, маслом и следами охлаждающей жидкости. Ошибка в составе и параметрах цикла приводит к остаточной плёнке, коррозии или снижению адгезии герметиков при сборке. Работу начинают с привязки загрязнений к материалу и геометрии, затем настраивают концентрацию, температуру и механику воздействия. Для подбора под задачу удобно опираться на моющие средства для машиностроения для удаления масляно-смолистых отложений и консервационных смазок со стали, алюминиевых сплавов и полимерных элементов в узлах, проходящих автоматическую мойку.
Какие загрязнения задают тип состава
В моечной камере одновременно встречаются углеродистый нагар на поршнях и клапанах, масляные лаки на крышках и в картерных полостях, паста из абразива и эмульсии на обработанных поверхностях, а также солевые следы антифриза. Для первых двух групп чаще выбирают щелочную химию для мойки в щелочной области, где идёт омыление и диспергирование органики. При наличии алюминия и оцинкованных элементов щёлочь подбирают с ингибиторами коррозии и контролируют температуру, чтобы снизить риск потемнения и травления.
Жёсткость воды и качество ополаскивания напрямую влияют на риск пятен и налёта. При жёсткой воде технолог обычно снижает долю карбонатных компонентов и усиливает комплексообразование, а режим дополняет ополаскиванием деминерализованной водой или увеличением объёма финального споласкивания. Контроль ведут по равномерности смачивания поверхности после сушки и по смывам на остаточное загрязнение в зоне уплотнений и маслоканалов.
Оборудование и ограничения по материалам
Один и тот же состав даёт разный результат в струйной корзинной машине, ультразвуковой ванне и в установке вакуумной сушки. Технолог увязывает выбор режима с тем, как подаётся раствор, предусмотрена ли фильтрация и насколько стабильно поддерживается температура. Для инженерного согласования полезно заранее зафиксировать базовые ограничения оборудования, до пробной загрузки.
| Оборудование | Назначение | Ограничение | Контроль |
|---|---|---|---|
| Струйная корзинная | Снятие масла | Следы плёнки в полостях | Смывы, визуально |
| Ультразвуковая ванна | Каналы и резьбы | Риск кавитационной эрозии | Смывы из маслоканалов, визуально |
| Замачивание | Нагар и лак | Долгое время | Остатки плёнки, визуально |
Режим мойки деталей и контроль
Настройки цикла влияют не меньше, чем химия. Для автоматической мойки обычно поддерживают температуру раствора в диапазоне 45-75 °C, время экспозиции 5-25 минут и концентрацию 0,5-2% по продукту, а затем корректируют параметры по фактической загрузке и уровню загрязнения. При росте доли смолистых отложений повышают температуру и механическое воздействие, а при появлении потемнения алюминия сначала снижают температуру и проверяют ингибирование, затем уменьшают концентрацию. Эффект подтверждают не только внешним видом, но и комбинацией смывов, проверки смачивания и контрольной сборки на герметичность узлов, где важна чистота прилегания.
- Предсмыв водой
- Основная щелочная мойка
- Ополаскивание до визуально чистой воды
- Сушка без видимых пятен
Основные проблемы при отмывке двигателя
Нагар остаётся в кольцевых канавках и на тарелках клапанов при короткой экспозиции и слабом механическом воздействии. В этом случае повышают температуру в рамках допуска материала, увеличивают время и добавляют этап замачивания или ультразвук для сложной геометрии. Фильтрацию переводят на более частую смену сеток, чтобы абразив не разносился по ванне. Для щелочной мойки алюминиевых крышек и корпусов, когда нужно снять жир и органику без травления, подойдут продукты с ингибиторами, например Проклин Алкасип Ал. Его применяют в концентрации 0,5-2% при 60-80 °C с выдержкой 5-20 минут, после цикла проводят промывку водой до удаления остатков средства.
Масляная плёнка после сушки может указывать на недостаточное эмульгирование или на загрязнение раствора и фильтров. Корректировку начинают с контроля концентрации и температуры, затем оценивают, не превысила ли ванна нагрузку по маслу, и вводят частичную замену раствора вместе с очисткой форсунок. Риск коррозии стали после мойки чаще связан с длительными паузами между ополаскиванием и сушкой или с недомытым щелочным остатком. Поэтому сокращают логистику между стадиями, а финальное споласкивание стабилизируют по проводимости воды.
Пятна и налёт на обработанных плоскостях появляются при жёсткой воде и недостаточном ополаскивании, особенно на тонкофрезерованных поверхностях ГБЦ и крышек. Здесь помогает связка из двух действий: увеличить объём и длительность ополаскивания и снизить унос щёлочи за счёт правильной ориентации деталей в корзине, чтобы раствор стекал, а не удерживался в карманах. Если на производстве используют автоматические моечные машины с дозированием через насос и требуется стабильный щелочной режим в диапазоне 55-70 °C, для смежных операций мойки технологической оснастки и инструмента иногда применяют Проклин ДПМ. При этом для деталей ДВС его оценивают отдельно по совместимости с материалами и по риску коррозии чувствительных металлов.
Сборка процесса под конкретную деталь
Набор узлов ДВС редко бывает однородным по материалам, поэтому маршрут выстраивают по критичности поверхности. Для пар трения и поверхностей под герметик добиваются полного обезжиривания деталей ДВС, а для внешних крышек важнее равномерность и отсутствие пятен. Детали с эластомерами и окраской обычно выводят в отдельный цикл с пониженной температурой и мягким механическим воздействием, а проверку проводят по сохранению эластичности и отсутствию замутнения.
Отдельный цикл для алюминия
Если в загрузке много алюминиевых корпусов и крышек, температуру держат в среднем диапазоне и используют ингибированную щёлочь, затем усиливают ополаскивание и ускоряют сушку.
Для предварительной мойки внешних поверхностей агрегатов перед разборкой, когда нужно убрать дорожную грязь и масляные потёки с ЛКП и металла, используют пенную технологию, например Проклин Актифом А. Этот шаг снижает занос абразива в моечную ванну и уменьшает расход основного раствора при промывке моторных деталей в машине.
Стабильный результат в моечной машине обеспечивается связкой состав, температура, время и ополаскивание. Изменения фиксируют в простом журнале параметров и контролируют по смывам. Если нужно согласовать режим под парк оборудования и материалы конкретных деталей, технологу полезно заложить пробную обработку на реальной загрузке и уточнить критерии чистоты до запуска серии.
