


Корзина пуста
Содержание
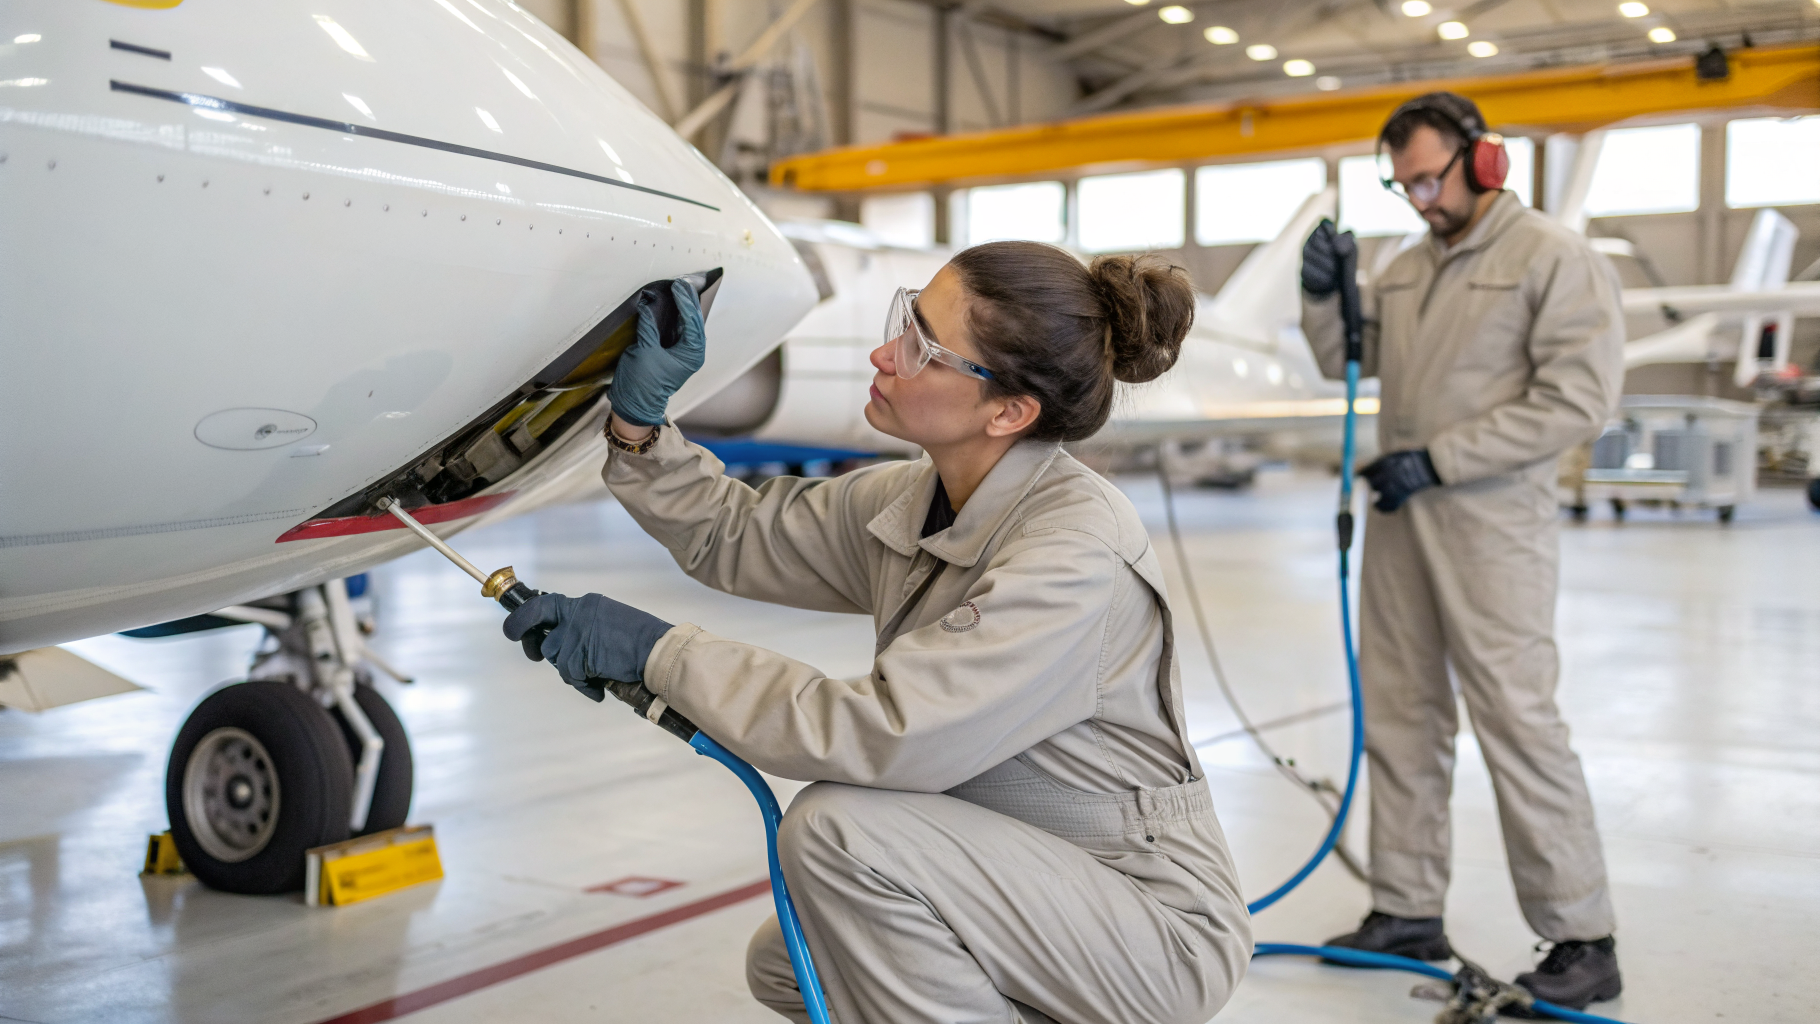
При ТО и ремонте авиакомпонентов чистота узлов важна не как косметика, а как условие корректной дефектации, стабильной сборки и повторяемости операций смазки и герметизации. Ошибка в выборе метода обычно проявляется одинаково: в труднодоступных местах после мойки остаются следы загрязнений, приходится повторять промывки, быстрее изнашивается оснастка и растёт время на ручную доводку.
Когда на площадке одновременно обслуживают внешние поверхности техники, агрегаты и вспомогательное оборудование, удобнее опираться на единый класс решений. В задачах авиатранспорта моющие средства для авиатранспорта применяют для технологической мойки деталей и узлов, удаления эксплуатационных загрязнений и поддержания чистоты оборудования при работах в ангарах и на перроне с учётом материалов и регламентов предприятия.
От чего зависит выбор метода
Ручная очистка узлов эффективна там, где геометрия сложная, есть чувствительные зоны, а риск повредить покрытие или уплотнения выше, чем стоимость затраченного времени. Механизированная очистка деталей даёт более предсказуемое качество, если загрязнение повторяемое, а конструкция допускает потоковое воздействие: струйную мойку, циркуляцию раствора или пенное нанесение с последующим смывом. На практике выбор определяется тремя факторами: типом загрязнения (масло, пыль, атмосферные отложения), доступностью поверхности (открытая плоскость или полость) и материалом (включая сочетания металлов, полимеров и покрытий).
Важно заранее определить критерий чистоты. Это может быть подготовка к визуальному контролю, нанесению смазки, сборке с герметиком или окраске. Один и тот же узел может требовать разной степени обезжиривания, а значит - и разной логики процесса. В одних случаях достаточно смыть эксплуатационную плёнку, в других критично максимально снизить остатки моющего раствора, включая ПАВ и комплексообразователи, после ополаскивания.
Карта процесса и контроль
Чтобы сравнить ручной и механизированный подход, процесс удобно разложить на одинаковые этапы и оценить риски в контрольных точках. Так технолог и инженер связывают выбор метода с воспроизводимостью, а лаборатория - с проверяемыми признаками (остаточная плёнка, смачиваемость, чистота промывных вод).
| Этап | Цель | Контрольная точка | Корректирующее действие |
|---|---|---|---|
| Предочистка | Снять рыхлые отложения | Не наблюдаются абразивные частицы на поверхности | Увеличить промывку и сменить воду |
| Основная мойка | Удалить масляно-грязевую пленку | Равномерное смачивание без «окон» | Уточнить метод нанесения и перемешивание |
| Ополаскивание | Убрать остатки раствора | Промывные воды без выраженной пены | Увеличить объём промывки и время стекания |
Ручная очистка: где она сильнее
Ручная очистка узлов оправдана, когда важно контролировать усилие и не допускать попадания раствора в зоны, где критичны остаточная смазка или чувствительные материалы. На практике начинают с предварительного смыва, затем наносят состав локально кистью, губкой или пенным распылением. Выдержку ограничивают временем отделения загрязнения, после чего состав сразу тщательно смывают. На узлах с комбинированными материалами особенно важно разделять операции по зонам: металлические поверхности обрабатывать активнее, а полимерные и лакокрасочные - мягче. Для неизвестных поверхностей обязательно делают пробу на малозаметном участке.
Если помимо деталей нужно поддерживать чистоту внешних поверхностей техники и наземного оборудования, удобно использовать пенные составы с высокой моющей способностью и устойчивой пеной. В таких задачах применяют Проклин Актифом А - он рассчитан на бесконтактную и контактную мойку транспорта, работает в воде различной жёсткости и при корректном подборе режимов обычно безопасен для лакокрасочных покрытий. При этом его обычно не применяют на алюминии и оцинкованной стали без хромового покрытия, а на неизвестных поверхностях заранее делают пробу.
Механизированная очистка деталей
В авиаремонте механизированную очистку деталей ценят за повторяемость: одинаковую гидродинамику, стабильную кратность обновления раствора и понятную зависимость результата от состояния ванны и фильтрации. Чтобы метод работал устойчиво, обычно стандартизируют загрузку (чтобы струя не экранировалась соседней деталью), обеспечивают дренаж полостей и контролируют загрязнённость раствора по наблюдаемым признакам процесса: росту пенообразования при промывке, появлению радужной плёнки, ухудшению смачиваемости на контрольных образцах. Если после цикла узел выглядит чистым, но при сборке возникают проблемы с адгезией герметика, чаще корректируют не силу химического воздействия, а схему ополаскивания и удаление остатков моющего состава из резьб, пазов и карманов.
При механизации важно не переносить подходы из бытовой и пищевой уборки в технологическую мойку авиадеталей. Например, Проклин антижир экстра рассчитан на удаление стойких жировых и белковых загрязнений и пригаров на щёлочестойких поверхностях (нержавеющая сталь, чугун, эмаль, стекло, керамика). Поэтому его используют в смежных задачах санитарной очистки оборудования и вентиляции в инфраструктуре аэропортов, а не как универсальный состав для авиационных узлов с алюминиевыми сплавами и окрашенными поверхностями.
Основные ошибки и к чему они приводят
- Пропуск предварительного смыва приводит к повторной мойке и забивке фильтров.
- Недостаточное ополаскивание может оставлять остатки моющего раствора и мешать дефектации.
- Одинаковая обработка разных материалов повышает риск коррозии и потускнения.
- Сушка без дренажа полостей сохраняет влагу и повышает риск появления пятен.
Безопасность, материалы и санитарная обработка
Для авиационных узлов риск связан не только с эффективностью очистки, но и с совместимостью с материалами и безопасностью персонала. Щёлочные составы требуют СИЗ, аккуратного обращения и корректной утилизации промывных вод по внутренним правилам. Если нужно агрессивное обезжиривание щёлочестойких поверхностей, в хозяйственных зонах и на оборудовании термообработки используют Проклин антижир - это сильнощелочной концентрат с обильным пенообразованием и температурой применения 20-75 °C. При этом его обычно не применяют на алюминии, цветных металлах и окрашенных покрытиях, что важно учитывать при выборе средств в цехах рядом с авиационными компонентами.
Важно различать мойку и дезинфекцию авиационных узлов: обезжиривание и удаление грязи не подтверждают санитарную обработку. Если на предприятии есть требования именно к дезинфицирующему эффекту, критерии и метод контроля задают внутренними регламентами. Технологическую мойку при этом выстраивают так, чтобы после неё поверхность была доступна для последующей обработки и промывки и не оставалось остаточных плёнок.
Если нужно сопоставить ручной и механизированный процесс с учётом ваших материалов, конструкции узла и доступного оборудования, напишите нам - поможем согласовать логику этапов и контрольные точки. Для подбора решений под разные участки работ удобно открыть каталог средств Pro.Clean и сопоставить назначение с вашими типами поверхностей и загрязнений.
