


Корзина пуста
Содержание
После хранения и межоперационной логистики на деталях часто остаются следы временных защитных спреев. Если удалить их неправильно, возникают проблемы с адгезией лакокрасочных материалов, нестабильное обезжиривание и пятна после промывки. Работу выстраивают от определения природы плёнки и материала основания к подбору растворяющего или щелочного этапа. Режим подтверждают контрольной протиркой и проверкой смачивания перед следующей операцией.
Из чего состоят защитные спреи
В машиностроении временная защита обычно выглядит как тонкая маслянистая плёнка или подсохший полимерный слой на металле. В составе встречаются углеводородные растворители, воски, лёгкие смолы, ингибиторы коррозии, иногда силиконовые добавки. Поведение плёнки при мойке зависит от времени выдержки на воздухе, температуры детали и того, успел ли аэрозоль смешаться с СОЖ и консервационными маслами.
При первичной оценке технолог фиксирует зону нанесения и толщину слоя, наличие пыли и металлической стружки, а также материал подложки. Сталь, чугун и нержавеющая сталь чаще допускают щелочную схему, а детали с окрашенными участками, алюминием, латунью и резинами требуют более мягкого подхода и пробной обработки на небольшом участке.
Смывка временных спреев корпусных деталей
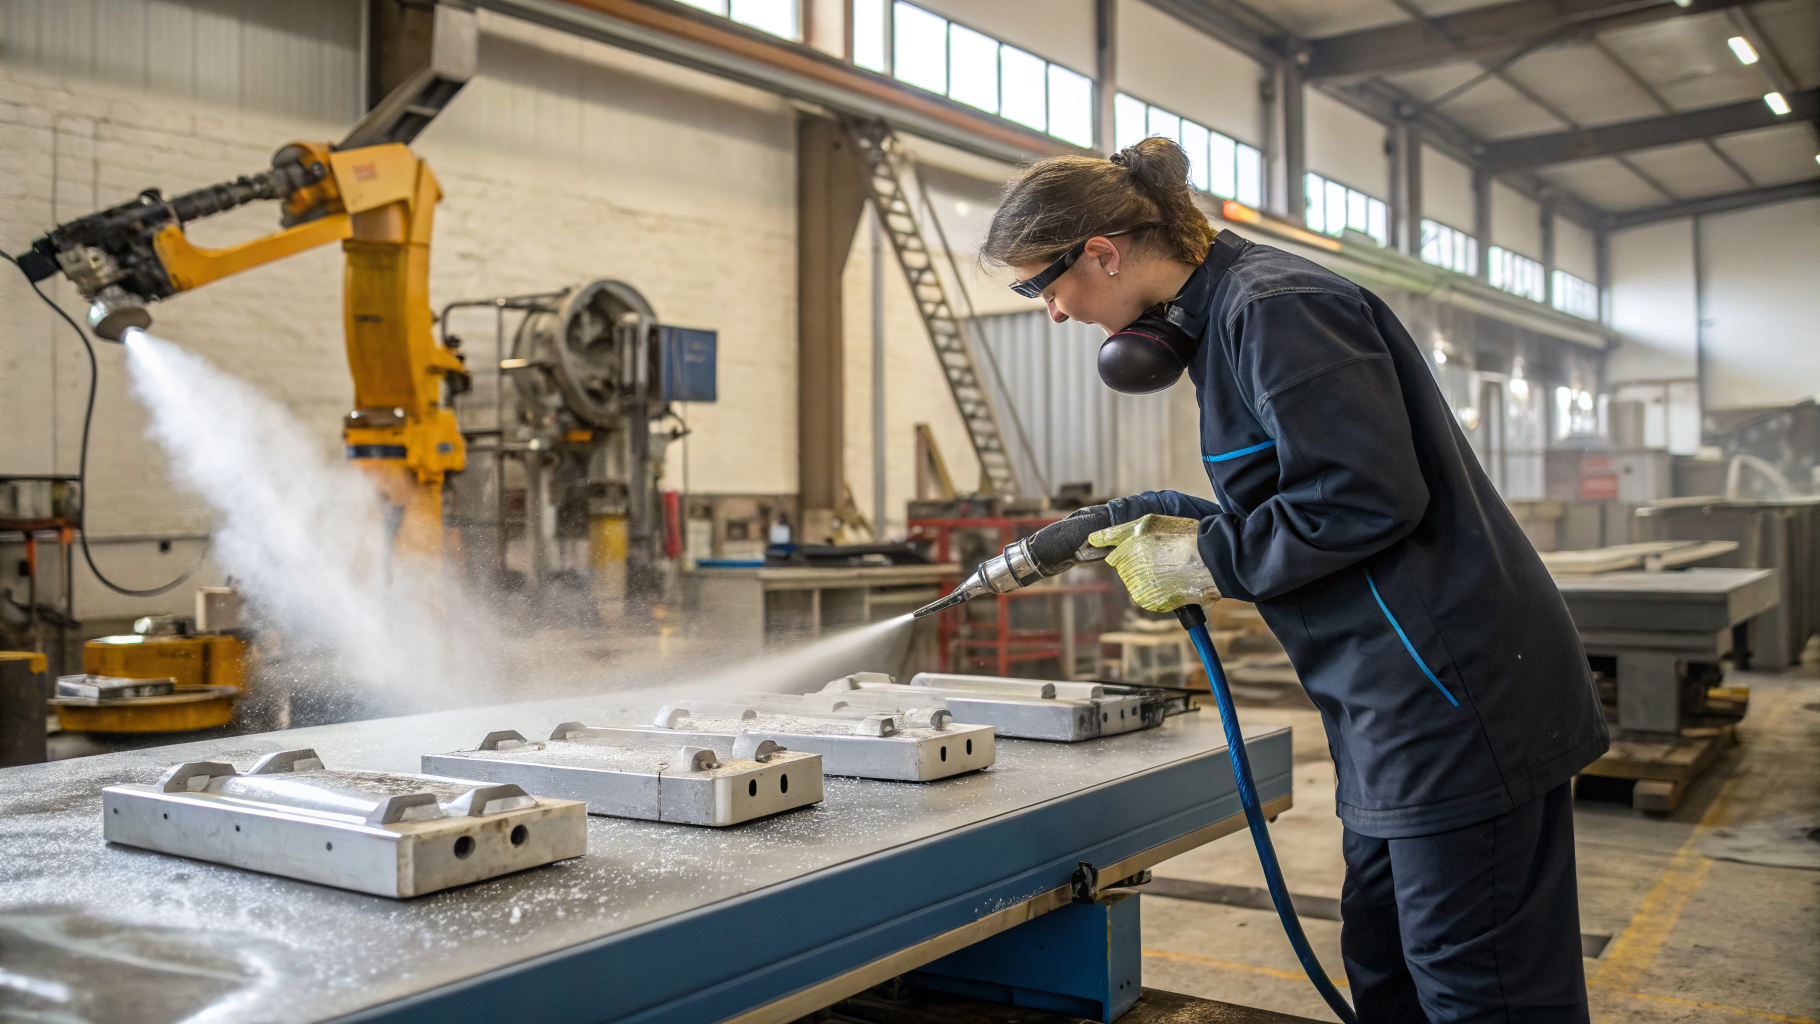
На корпусных деталях и сварных узлах след от аэрозоля нередко подсыхает и уходит в микрошероховатость. Здесь применяют два подхода: растворяющую предобработку с короткой выдержкой и последующую водную мойку либо усиленную щелочную мойку с увеличенным временем контакта и качественным ополаскиванием. В операциях, где важно быстро поднять подсохшую плёнку перед водным этапом, используют составы на углеводородной основе, например Проклин Антистикер. Он рассчитан на удаление клеевых следов и может подходить как локальная смывка липких и смолистых остатков перед основной мойкой. При этом участок вводят в работу после полного удаления остатков и высыхания.
На водном этапе параметры задают в виде диапазонов и фиксируют по результатам контроля, чтобы избежать разводов и повторного осаждения плёнки на детали:
- Температура 35-60 °C
- Концентрация 1-5 %
- Выдержка 3-15 минут
- Механика средняя и высокая
Промышленная очистка спрея металлоконструкций
На металлоконструкциях, стойках и ограждениях проблема часто связана не только с плёнкой, но и с пылью и абразивом после участка мехобработки. При ручной мойке операции лучше разделять: сначала снять плёнку, затем отмыть диспергированные загрязнения с контролем ополаскивания. Если в защитном слое много воска или полимерной компоненты, технолог усиливает щелочной этап и добавляет механическое воздействие щёткой или падом, чтобы нарушить сплошную плёнку и ускорить эмульгирование.
В случаях, когда на металле вместе со спреем есть следы полимерных покрытий от временных защитных составов при транспортировке, применяют низкопенные щелочные концентраты, ориентированные на воск и полимеры. Для такого режима подходит Проклин Стриппер в разбавлении водой, поскольку он рассчитан на удаление воска и полимерных защитных слоёв и удобен при ручной и механизированной уборке водостойких поверхностей.
Очистка защитного спрея токарные патроны
На токарных патронах, кулачках и планшайбах защитный аэрозоль смешивается с металлической пылью и остатками смазок. В результате образуется липкий слой, который плохо смывается холодной водой и быстро переносится на перчатки, оснастку и чистые зоны. Рабочую схему обычно начинают с тёплого ополаскивания, чтобы удалить рыхлую фазу. Затем вводят щелочной этап с пеной или распылом и завершают тщательной промывкой деминерализованной или подготовленной водой, если есть риск высолов.
При выраженной жировой составляющей и стойких отложениях на стали и нержавеющей стали применяют готовые щелочные пенные средства. Для отмывки смешанных плёнок, где присутствуют и аэрозоль, и жирная фракция от смазок, используют Проклин антижир экстра, но технолог учитывает ограничения по материалам и обычно избегает применения на алюминии, цветных металлах и окрашенных поверхностях. Если узел сложной геометрии, результат повышают экспозиция в пределах 5-10 минут и направленная механика. Контроль выполняют протиркой белой салфеткой после ополаскивания.
Контроль результата перед окраской
Главный риск после удаления спрея связан с остаточной гидрофобной плёнкой. На сухой детали она не видна, но может проявляться в виде кратеров при нанесении грунта или нестабильного смачивания. Поэтому проверку привязывают к следующей операции: обезжириванию перед окраской, нанесению клея, сборке с герметиками. Для воспроизводимости фиксируют не только средство и концентрацию, но и качество воды, температуру детали на входе, а также время между мойкой и окраской.
| Объект | Метод контроля | Критерий |
|---|---|---|
| Плоскости корпуса | Тест смачивания | Ровная водная пленка |
| Ребра и кромки | Протирка салфеткой | Без выраженных жирных следов |
| Глухие полости | Контроль смывов | Нет признаков пленкообразования |
| Резьбы и посадки | Осмотр под светом | Без липких зон |
| Перед окраской | Пробное грунтование | Без кратеров |
Что меняют при нестабильном результате
Обычно корректируют порядок стадий, усиливают ополаскивание и снижают перенос растворённой плёнки за счёт замены ванны или фильтрации.
Частые отклонения и корректировка режима
Матовая плёнка после сушки на стали чаще всего связана с недостаточным ополаскиванием или высокой жёсткостью воды. Решение сводят к увеличению времени финальной промывки, контролю электропроводности воды и снижению концентрации моющего раствора в последнем контуре, чтобы уменьшить повторное осаждение. Если после водной мойки появляется липкость, это может означать, что плёнка не перешла в эмульсию полностью. В этом случае технолог добавляет механическое воздействие или повышает температуру в пределах 45-60 °C.
Если следы остаются только в углах и на швах металлоконструкций, проблема обычно связана с геометрией и теневыми зонами факела. Помогает переход на нанесение пены или направленный распыл, а также выдержка до 10-15 минут с периодическим обновлением плёнки раствора на вертикальных поверхностях. Если остатки появляются после хранения уже отмытой детали, причиной может быть повторный перенос с тары или стеллажей. Тогда вводят мойку тары и контроль чистоты рабочих перчаток, иначе увеличиваются простои на повторных циклах и перерасход воды.
Если планируется внедрение режима как очиститель защитных спреев металл машиностроение, его закрепляют в карте процесса с допусками по температуре, концентрации и времени, а критерии фиксируют через смачиваемость и протирку. Такой подход снижает риск возвратов на участок подготовки поверхности и уменьшает износ моечного оборудования из-за лишних прогонов.
Если нужно сверить совместимость материалов, подобрать последовательность стадий и критерии контроля под вашу моечную машину или ручной участок, удобнее написать нам. Технолог Pro.Clean поможет оформить пробную отработку режима и список контрольных точек под вашу дальнейшую операцию, включая окраску и сборку.
