


Корзина пуста
Содержание
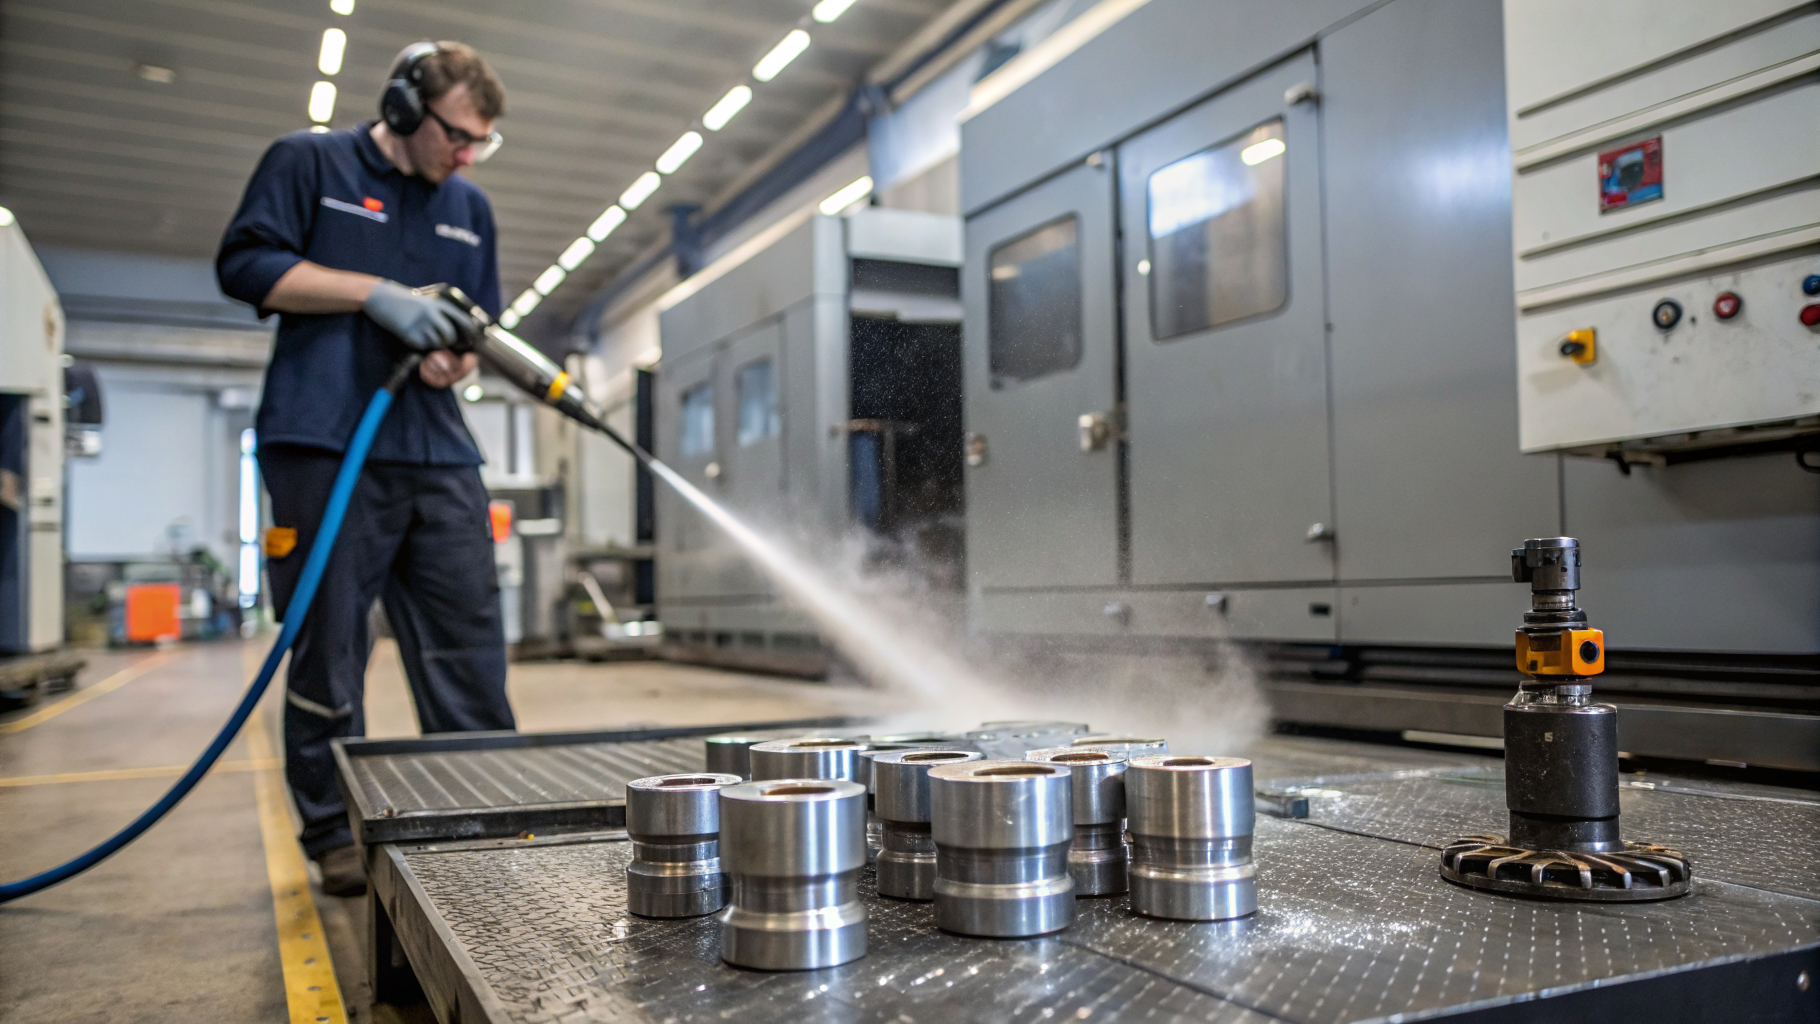
Моющие средства для машиностроения применяют для обезжиривания деталей после мехобработки, удаления консервационных масел, СОЖ и смазок с узлов, ванн и транспортной тары. При нестабильном качестве воды масляная плёнка может оставаться после ополаскивания и возвращаться на металл локальными пятнами. Это усложняет последующее покрытие, сборку и контроль чистоты, а также повышает расход раствора и количество повторных циклов. Работу обычно начинают с оценки качества воды и настройки режима под фактическую жёсткость, температуру и механику смыва.
Как жёсткость воды меняет смываемость масел
Жёсткость воды влияет на работу ПАВ и комплексообразователей в составе: кальций и магний связывают активные компоненты, снижают эмульгирующую способность, ускоряют помутнение и выпадение осадка. На поверхности это может проявляться как липкие полосы после ополаскивания, радужная плёнка и локальные пятна, которые повторяются на одинаковых зонах геометрии. Для технолога важна связка параметров: концентрация раствора в процентах, температура рабочей ванны и динамика воздействия, то есть струйный поток или перемешивание. В диапазоне 40-70 °C щёлочная мойка обычно работает по маслам стабильнее, но при жёсткой воде чаще корректируют не температуру, а подготовку воды и контроль состояния ванны.
Первая практическая ситуация возникает, когда обезжиривание шло стабильно, а затем при том же режиме появились следы масла. Частая причина - изменение жёсткости подпиточной воды или подмес из оборотного контура. Решение обычно выстраивают так: измеряют жёсткость и щёлочность, вводят ограничение по подпитке и добавляют ступень кондиционирования воды, чтобы удерживать соли в связанном состоянии. Для универсальной мойки узлов и трубопроводов при среднещелочном pH и умеренной пенности используют составы с комплексообразователями, например Проклин Юнитех. Его применяют для обезжиривания и мойки деталей в диапазоне концентраций порядка 0,5-3% (режим подбирают по жёсткости и фактическому уровню масляной нагрузки). Качество контролируют смывами с тестовых пластин и визуальной проверкой отсутствия разводов после высыхания.
Качество воды и водоподготовка в машиностроении
Под качеством воды в цехе обычно понимают не только жёсткость, но и мутность, содержание железа, кремния, хлоридов, остаточного хлора, масла из компрессорного конденсата, а также микровзвеси из трубопроводов. Даже при приемлемой жёсткости частицы и железо могут давать шероховатый налёт, который удерживает масло и мешает его отрыву струёй. На практике помогают простые меры: фильтрация подпитки, контроль проводимости и жёсткости, разделение воды для приготовления раствора и для финального ополаскивания. Для ответственных поверхностей под покраску или фосфатирование обычно вводят отдельный контур финального ополаскивания с более стабильной водой, чтобы не переносить соли на поверхность.
Вторая ситуация связана с быстрой потерей моющей способности при нормальной концентрации: раствор мутнеет, появляется осадок и растёт расход на долив. В этом случае технолог проверяет не только загрязнение маслами, но и примеси воды, включая железо и взвеси, затем добавляет механическую фильтрацию и корректирует кратность обновления ванны. Третья ситуация характерна для струйной мойки: при жёсткой воде на форсунках быстрее образуются отложения, падает давление и ухудшается отрыв масляной плёнки. В таких режимах температуру раствора держат в зоне 50-70 °C, контролируют время экспозиции порядка 2-8 минут (в зависимости от геометрии), а очистку форсунок включают в плановое обслуживание, чтобы сохранялся высокий сдвиговый поток на детали.
Критерии выбора режима под воду
- Жёсткость подпитки
- Температура раствора
- Механика смыва
- Контроль остатка
Корректировки процесса при мойке оборудования
Четвёртая ситуация проявляется как устойчивое пенообразование и плохое ополаскивание при наружной мойке станков, ограждений и транспортной тары, когда вода содержит примеси и меняет поверхностное натяжение. Здесь помогает разделение этапов: предварительное ополаскивание для удаления рыхлой грязи и солей, затем нанесение пенного состава, выдержка и усиленный смыв более стабильной водой. Для таких задач применяют Проклин Нейтрафом - слабощелочной пенный концентрат, который хорошо смывается водой и удобен для контроля равномерности покрытия поверхности пеной. Температуру обычно держат в диапазоне 20-60 °C, выдержку задают порядка 10-20 минут, а критерии приёмки фиксируют по отсутствию видимой масляной плёнки после высыхания контрольной зоны и по результатам смывов с характерных участков.
Пятая ситуация относится к узлам из алюминия и к смешанным материалам, где технолог ограничивает агрессивность среды и одновременно учитывает влияние жёсткой воды. При высокой щёлочности и нестабильной воде риск налёта и пятен после ополаскивания выше, поэтому усиливают комплексообразование и повышают качество финального смыва, а не форсируют концентрацию. Для мойки алюминиевых элементов и оборудования в щелочной области, включая циркуляционные контуры, применяют Проклин Алкасип Ал, который можно использовать с водой разной жёсткости и без пены в системах циркуляции. Ориентиры по режиму остаются диапазонными: 0,5-2% и 60-80 °C при времени 5-20 минут. Чистоту подтверждают контролем остаточного загрязнения и повторяемостью результата на серии деталей.
| Материал | Рекомендуемая химзона | Замечание по воде |
|---|---|---|
| Нержавеющая сталь | Слабая-сильная щелочь | Жёсткость критична для риска плёнки |
| Сталь углеродистая | Щелочь с ингибитором | Контроль солевого налёта |
| Алюминий | Щелочь с ингибитором | Стабильный смыв важен |
| Медь и латунь | Мягкая щелочь | Избегают солевых пятен |
| Пластики и уплотнения | По стойкости материала | Проводят пробу в воде цеха |
Стабильная смываемость масел держится на трёх опорах: предсказуемое качество воды, достаточная механика смыва и режим, привязанный к материалу и типу масла. Если эти условия не обеспечены, увеличиваются простои из-за перемывов, расход воды на ополаскивание, износ форсунок и трудозатраты персонала на ручную доводку.
