


Корзина пуста
Содержание
В новом цеху зону очистки деталей часто размещают там, где уже есть вода и слив. Ошибка в планировке быстро приводит к повторным перемывкам, следам коррозии и простоям на сборке. Рабочую схему выстраивают от логистики и типа загрязнений, затем фиксируют режимы по температуре, концентрации и времени. Параллельно закладывают контроль качества и подбирают безопасную химию для металлов и полимеров.
Поток деталей и планировка участка
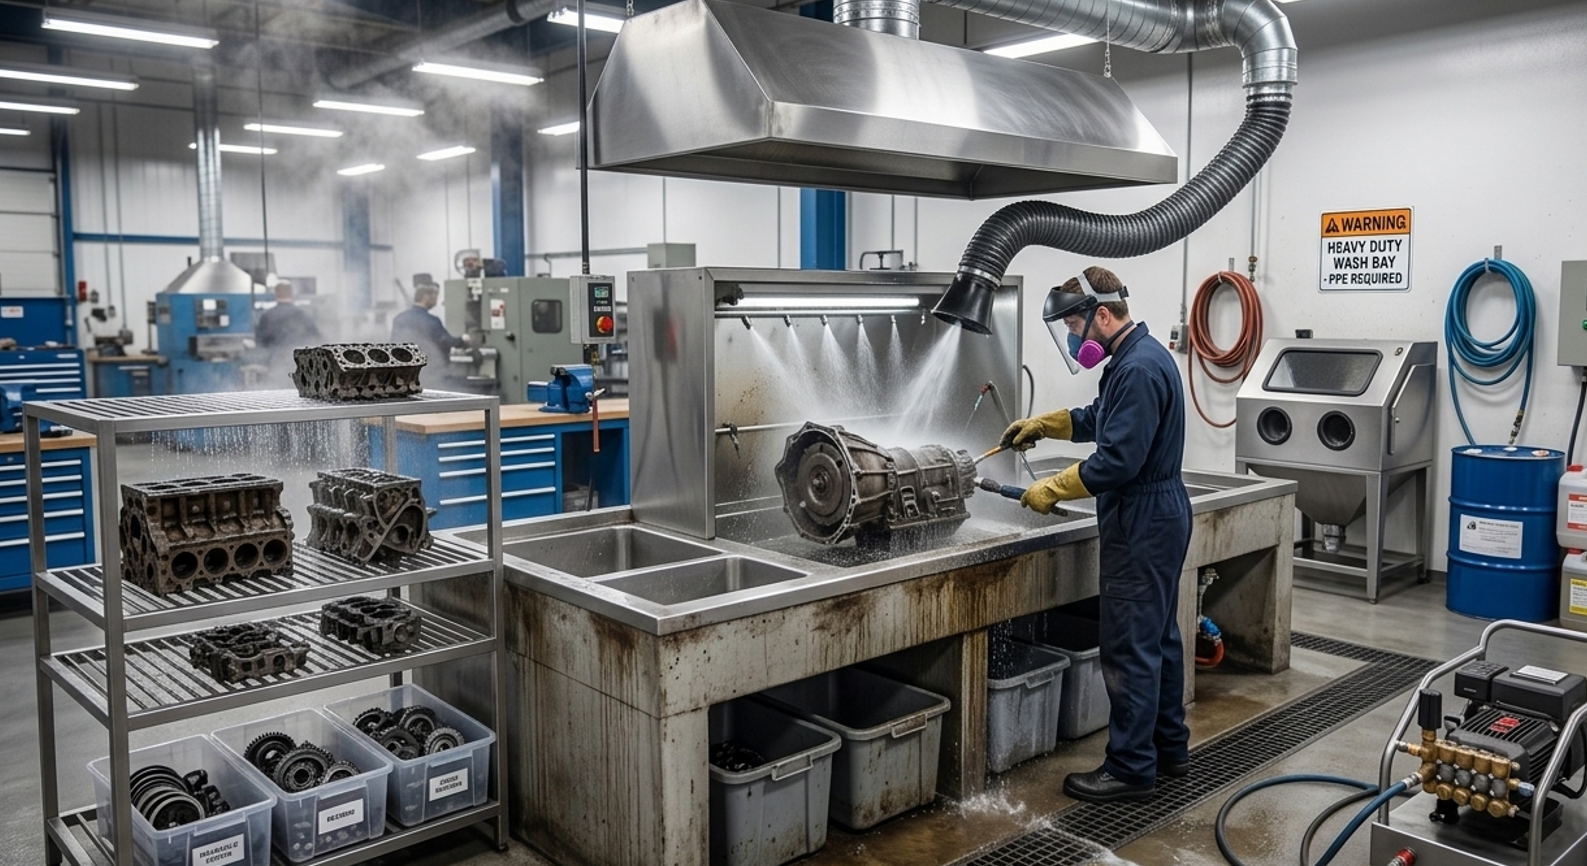
Зону выстраивают вокруг маршрута: от разборки и дефектации - к мойке, сушке и выдаче в чистую зону. Для машиностроения стандартный набор объектов включает корпуса редукторов, крышки, фланцы, крепёж, элементы гидравлики, а также приспособления и оснастку. На старте определяют, что будет проходить замачивание, что - струйную камеру, а что останется в ручной мойке для локальных загрязнений и резьб. В технологической карте сразу задают правила ожидания между операциями, так как пауза с влажной деталью в тёплом воздухе может ускорять появление точечной коррозии и затруднять последующее обезжиривание.
С точки зрения инфраструктуры участок удобнее разделить на грязную и чистую стороны, а тару и тележки закрепить за конкретными потоками. Встроенные ванны и столы располагают так, чтобы тяжёлые детали не переносили через проходы, а у мойки были предусмотрены места для стекания и промежуточного хранения. При планировании учитывают три управляемых параметра, которые затем проще поддерживать стабильными: температура раствора в ванне обычно в диапазоне 40-80 °C в зависимости от типа загрязнения и материала, выдержка - 5-20 минут с учётом сложности рельефа, а концентрация рабочего раствора - в диапазоне 0,5-5% с уточнением на тестах и с учётом качества воды.
Требования к зоне мойки деталей
Если участок делают с нуля, требования к зоне мойки деталей удобно оформить как краткий перечень проверок перед запуском. Он помогает главному инженеру увязать коммуникации, а технологу - заранее задать точки контроля, чтобы не компенсировать ошибки планировки расходом химии и воды.
- Разделение грязной и чистой зон
- Ловушка стружки и шлама
- Точки долива и слива
- Место для сушки
- Журнал параметров ванны
Из управляемых условий, которые часто недооценивают, важны качество воды и скорость обновления раствора. Жёсткая вода может снижать эффективность ПАВ и усиливать отложения, поэтому технолог заранее определяет, где допустима водопроводная вода, а где требуется умягчённая. При замкнутом цикле моющие ванны включают в график обслуживания с фильтрацией и контролем загрязнения по смывам или по контрольным образцам, чтобы не получать нестабильные результаты от партии к партии.
Состав линий и оборудование
Оборудование для мойки деталей в цеху подбирают под геометрию и объём потока, а не под разовую задачу. Для крупногабаритных корпусов и узлов часто устанавливают струйную камеру или моечный шкаф с циркуляцией. В них регулируют давление (низкое, среднее или высокое) с ориентиром на факел и характер смачиваемости, а также температуру раствора. Для мелких деталей и крепежа добавляют корзины и сетчатые кассеты, чтобы не терять детали в шламе и не повреждать кромки. Ручная зона остаётся полезной для локального удаления паст, герметиков и загрязнений в глухих отверстиях, но её стараются ограничивать по времени и объёму, иначе растёт вариативность качества.
Практика показывает, что для универсальной линии нужны три обязательных этапа: предварительное удаление стружки и абразива, щелочная мойка с эмульгированием масел, затем промывка и сушка. На стадии обезжиривания для смешанных деталей и оснастки нередко применяют щелочные универсальные составы со стабильным pH в щелочной области и контролируемым пенообразованием, например Проклин Юнитех. Он решает задачу удаления эксплуатационных масляных загрязнений при ручной и механизированной обработке, когда важно сохранить повторяемость результата на разных материалах при корректном подборе режима.
Режимы и контроль процесса
Технология очистки механических деталей становится предсказуемой, когда контроль привязан к параметрам, а не к субъективной оценке. Минимальный набор включает контроль температуры раствора, времени цикла и концентрации, а также проверку промывки. Температуру контролируют по термометрии ванны или контура циркуляции, время фиксируют по таймеру, концентрацию контролируют по плотности или титрованием в лаборатории, если участок чувствителен к остаточной щёлочности. Качество промывки подтверждают смывами на остаточную щёлочность и визуальным контролем равномерной водной плёнки без разрывов после ополаскивания, что может указывать на отсутствие выраженных гидрофобных остатков.
| Параметр | Ориентир | Контроль | Корректировка |
|---|---|---|---|
| Концентрация | 0,5-5% | титрование, плотность | долив концентрата |
| Температура | 40-80 °C | термометрия ванны | нагрев, теплоизоляция |
| Выдержка | 5-20 минут | таймер, журнал | скорость конвейера |
Типовые проблемы и технологические корректировки
Первая ситуация связана с масляной плёнкой после мойки и быстрым повторным загрязнением ванны. Обычно причина в том, что на входе остаются стружка и густая эмульсия СОЖ, которые забивают фильтрацию и переносят масло в раствор. Корректировка включает установку корзины-уловителя и перенос части загрязнения в предварительную ванну с более низкой температурой, чтобы не разжижать эмульсию сразу в основной мойке. При высоких нагрузках по маслу переходят на беспенные сильнощелочные составы для механизированной мойки в щелочной области pH, например Проклин Алкатех А. Он решает задачу быстрого удаления масложировых эксплуатационных загрязнений в автоматизированных системах, где пена мешает циркуляции и промывке.
Вторая ситуация проявляется белёсым налётом после сушки и ухудшением адгезии перед окраской или нанесением консервации. Часто это связано с солями жёсткости в воде промывки или с недостаточным ополаскиванием после щёлочи. Исправление начинают с разделения промывок на черновую и чистовую, а для финального ополаскивания используют более мягкую воду, чтобы снизить риск высолов. При этом проверку строят на смывах и тесте с равномерной водной плёнкой, а не на внешнем виде налёта, так как он может иметь разную природу.
Третья ситуация касается алюминиевых крышек, корпусов и элементов оснастки, когда на детали появляются потемнения или меняется шероховатость после длительного контакта со щёлочью. Здесь помогает разделение потоков по материалам, снижение агрессивности режима и сокращение выдержки в горячем растворе до минимально достаточной по результатам контроля. Для операций, где нужно аккуратно работать по алюминию и при этом удалять органические загрязнения, применяют щелочные составы с антикоррозионными добавками, например Проклин Алкасип Ал. Он решает задачу мойки алюминиевых поверхностей с поддержкой антикоррозионной защиты при работе в горячих растворах и в циркуляционных контурах.
Четвёртая ситуация возникает на деталях со слепыми отверстиями и тонкими каналами, когда внешняя поверхность чистая, а при сборке обнаруживаются остатки масла в полостях. Решение лежит в механике процесса: увеличивают интенсивность промывки за счёт направленных форсунок и ориентации детали в корзине, чтобы раствор и вода выходили самотёком. Дополнительно снижают вязкость загрязнения нагревом в рабочем диапазоне и вводят контроль по смывам из полостей, иначе проблема возвращается при смене номенклатуры.
Если зона мойки спроектирована под потоки и закреплённые режимы, участок работает стабильнее и требует меньше повторных циклов, расхода воды и ремонта насосов из-за шлама. Для подбора режима под материалы и загрязнения стоит заложить пробную серию и зафиксировать контрольные точки, чтобы технолог мог корректировать параметры без остановки линии.
