


Корзина пуста
- Промышленность
- HoReCa
-
Сферы применения
Дезинфекция
 Уборка помещений
 Удаление накипи
 Мытье посуды
 Удаление плесени
 Гигиена персонала
 Очистка и обезжиривание металлов
 Подготовка под покраску
 Мойка деталей
 Уборка после ремонта
 Очистка металла
 Сантехника
 Очистка производственных полов
 Очистка вентиляционных систем
 Безразборная мойка (CIP)
 Санитарная обработка оборудования
 Гигиена кухни
 Мойка форм, противней
 Пенная мойка
 Мойка транспорта и техники
 Очистка коптильных камер
 Мойка тары

- Каталог
Медиа-центр- страница 43
19/06/2026
В депо на фитингах, клапанах и в линиях пневмосистем вагонов быстро накапливаются пыль и масляный налет. Ошибка в выборе состава и режима может привести к залипанию распределителей, нестабильной работе пневмоаппаратуры и повторным ремонтам. Рационально отталкиваться от типа загрязнения и материалов узла, а затем подбирать температуру, концентрацию и...
19/06/2026
После мойки деталь выглядит чистой, но при окраске появляются кратеры и отслоения. Ошибки обезжиривания металла перед покраской быстро приводят к повторным циклам, простою линии и перерасходу воды и химии. Работают с проверяемыми параметрами процесса, а не с заменой одного средства на другое. Помогают контроль смачивания, контроль смывов и фиксация...
18/06/2026
После ремонта или перетаскивания буровой на технологических блоках остаются нефтяные плёнки, смазки и следы бурового раствора. Ошибки на этапе отмывки приводят к скольжению, потере адгезии покрытий и могут ускорять коррозию на кромках и резьбах. Рабочую схему выстраивают вокруг трёх опор: разрыв нефтяной плёнки ПАВ, щелочная эмульгация и стабильный смыв....
18/06/2026
В детской зоне вагона за один рейс на столиках, поручнях и игровых панелях остаются следы рук, напитков и аэрозольные загрязнения. Ошибки в подборе химии и режима приводят к липкой плёнке, повреждению пластика и повторным обработкам между рейсами. Практичный подход основан на разделении мойки и обеззараживания, контроле времени выдержки и качестве...
18/06/2026
После ремонта редуктора или узла станка на стол попадают б/у детали с маслом, стружкой и следами консервации. Ошибки на этапе подготовки приводят к плохой адгезии смазок и герметиков, ускоренному износу и браку при сборке. Работу выстраивают как технологическую цепочку: анализ загрязнений, подбор метода с учетом геометрии, затем промывка и контроль....
18/06/2026
На машиностроительном заводе смена поставщика моющих составов часто начинается с жалоб на нестабильное обезжиривание перед покраской и рост времени на повторную мойку. Ошибка в выборе быстро приводит к браку покрытия, следам коррозии и простоям моечных постов. Рабочий подход выстраивают от техпроцесса: учитывают тип загрязнений, материалы, метод...
17/06/2026
Перед дефектоскопией резервуара бригада часто видит чистый металл только на отдельных участках, а остальная поверхность закрыта шламом и мазутной плёнкой. Ошибки на этапе подготовки искажают результаты контроля и затягивают ввод ёмкости в работу. Подготовку выстраивают как управляемый процесс: разрыхляют и собирают отложения, отмывают остатки, промывают...
17/06/2026
После мехобработки партии корпусов и валов детали отправляют на сборку, но на посадочных поверхностях остаются плёнки масел и следы СОЖ. Ошибка на этом этапе приводит к нестабильной посадке, рискам разгерметизации, ускоренному износу и ложным отказам при стендовых испытаниях. Подход выбирают с учётом типа загрязнения и геометрии узла, затем задают режим...
17/06/2026
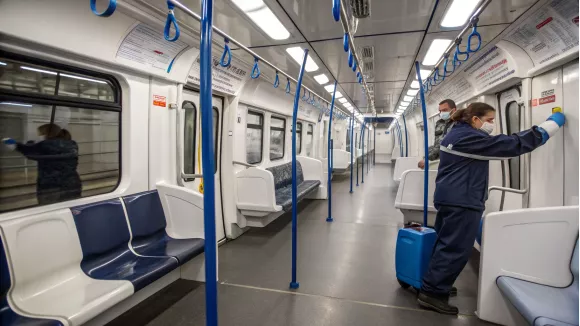
Состав заходит на станцию или в депо на короткую стоянку, и окно для работ в салоне измеряется минутами. Ошибка при выборе режима приводит к разводам на полу, липкости поручней и жалобам пассажиров уже на следующем рейсе. Стабильный результат обеспечивают простая логика этапов и заранее заданные параметры: качество воды, время контакта и способ...
17/06/2026
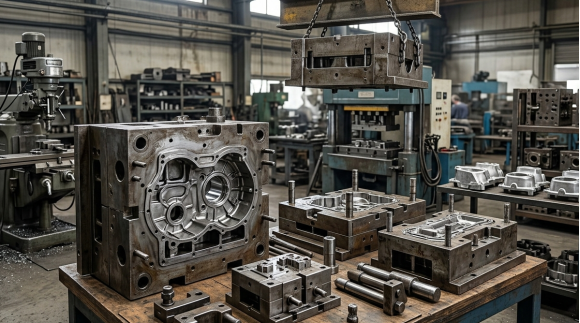
После серии циклов литья на рабочих поверхностях пресс-формы накапливаются нагар и следы технологической смазки. Ошибка в подборе режима приводит к ухудшению качества поверхности отливки, залипанию изделия и увеличению времени наладки. На практике опираются на три фактора: оценку типа загрязнения, контроль материалов формы и управляемые параметры мойки....
Показать еще 10 страниц